Le défi
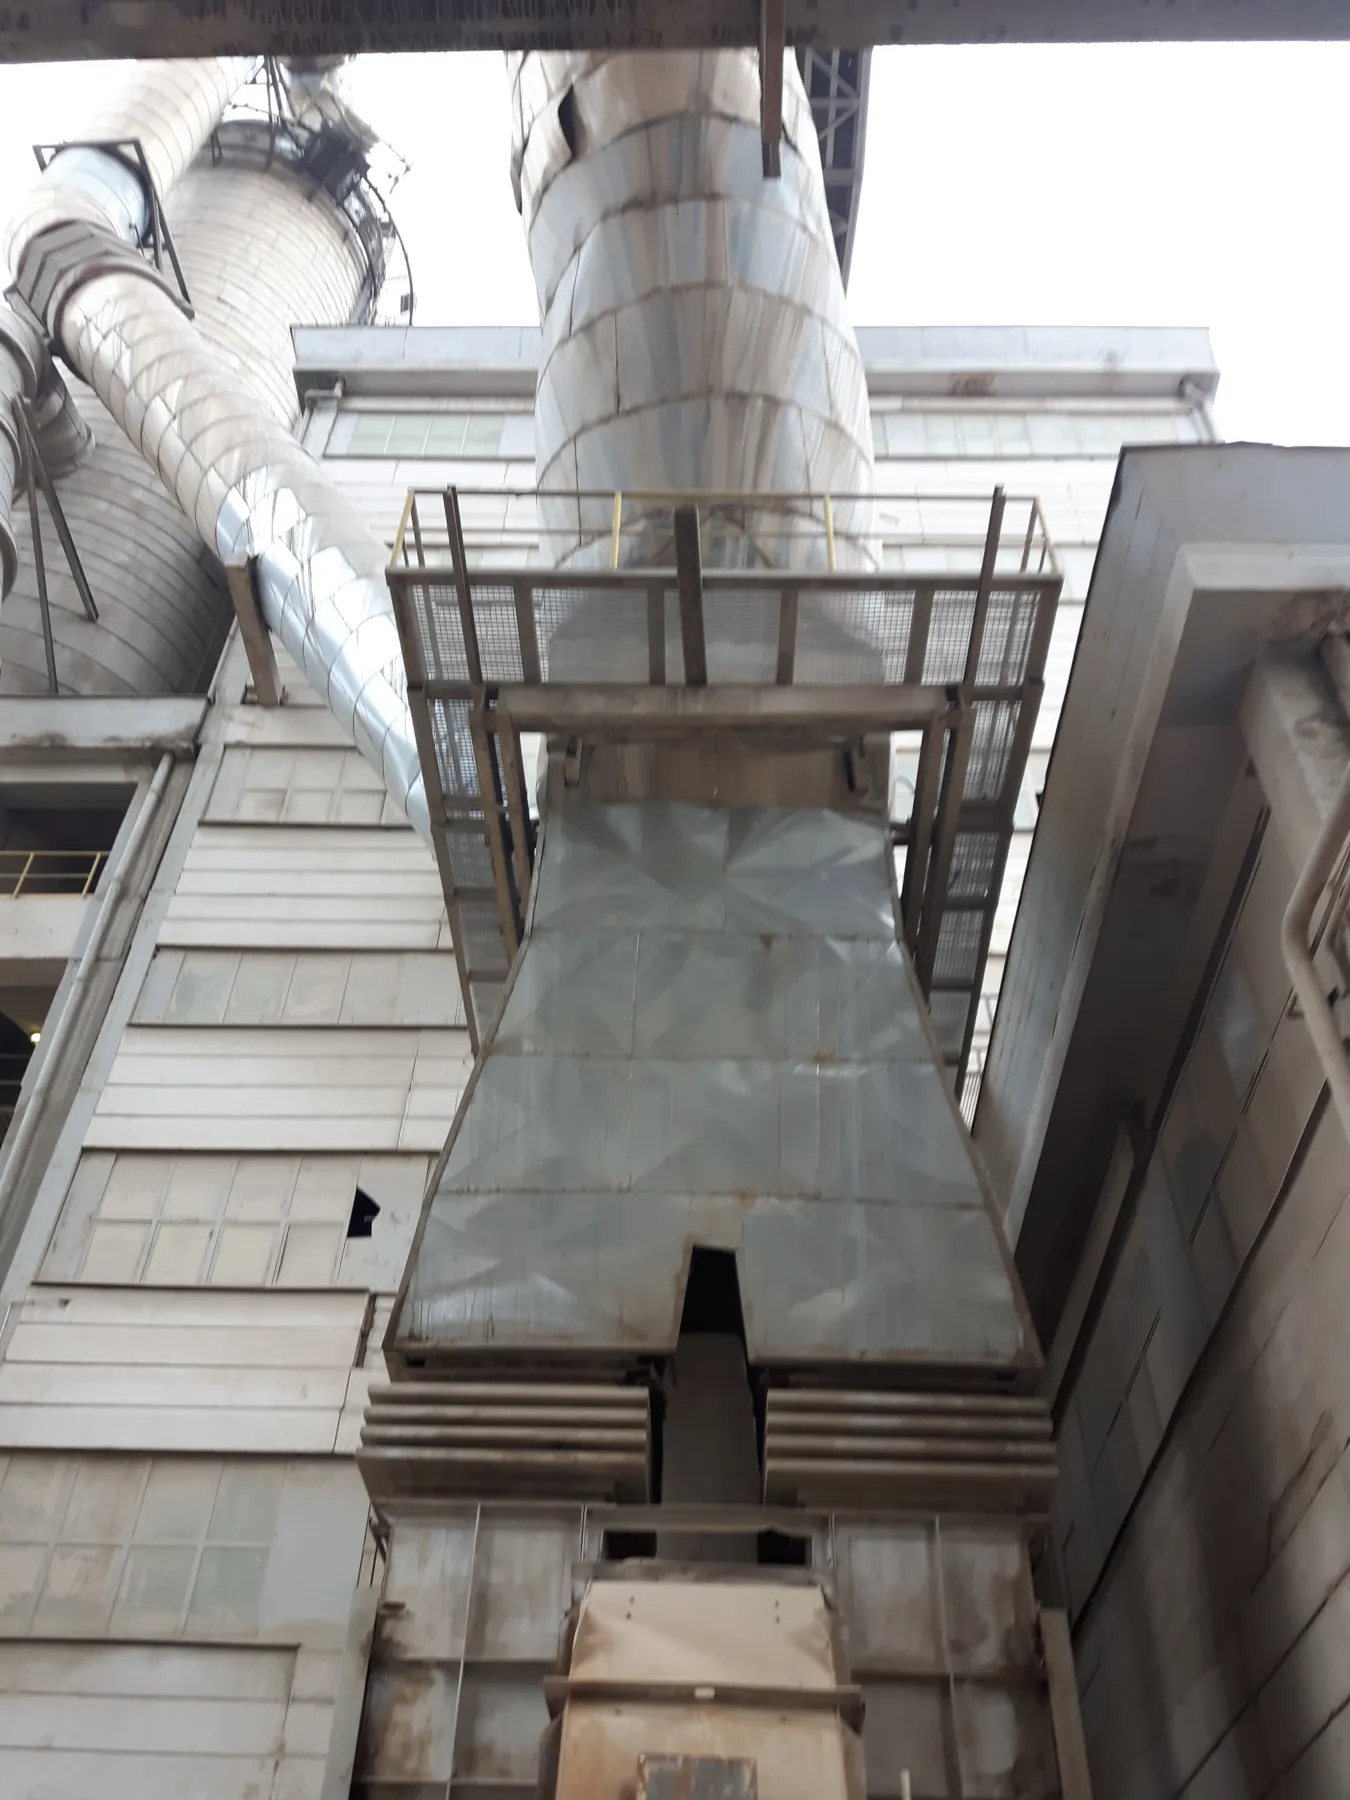
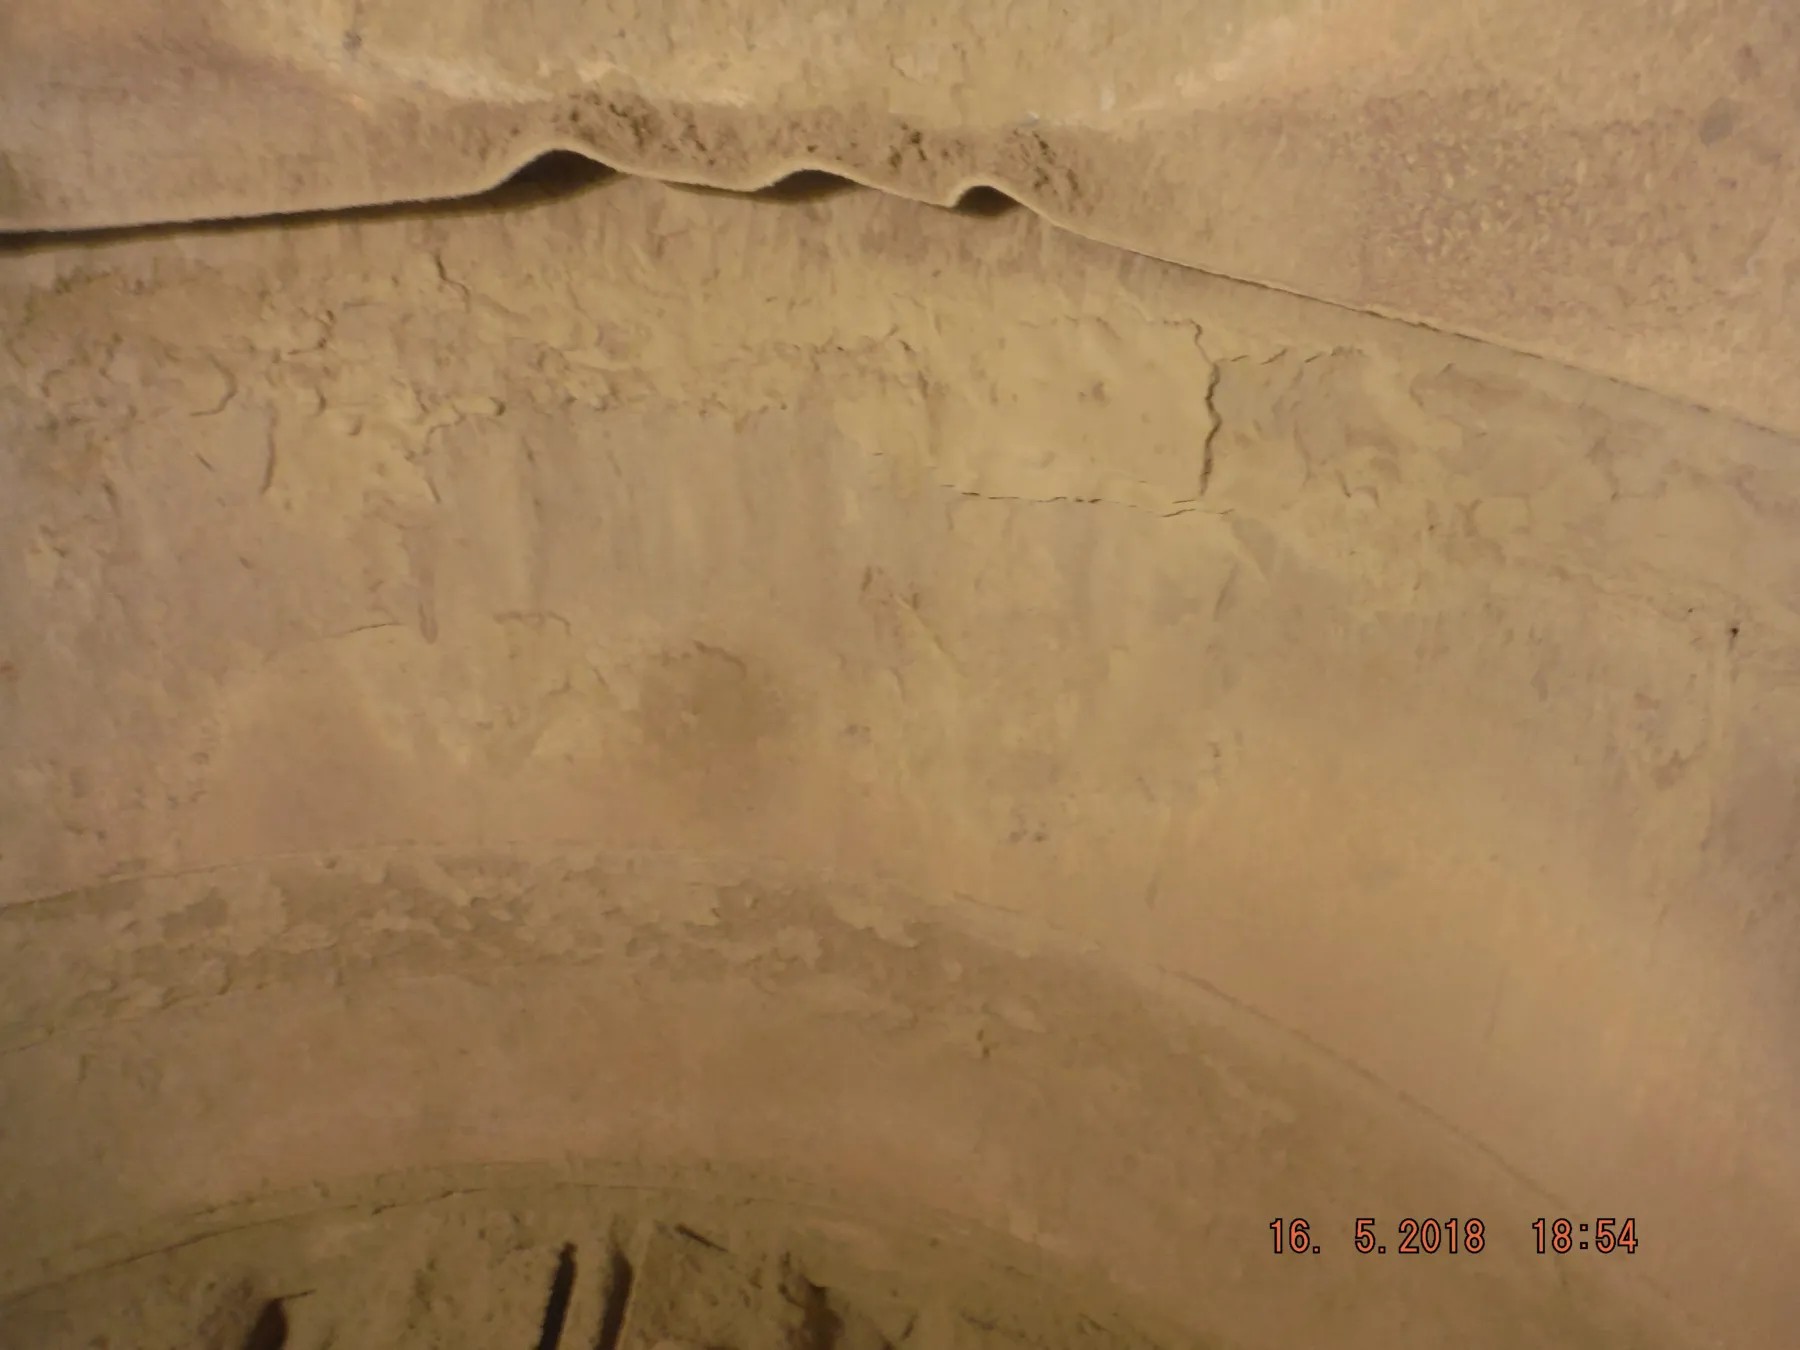
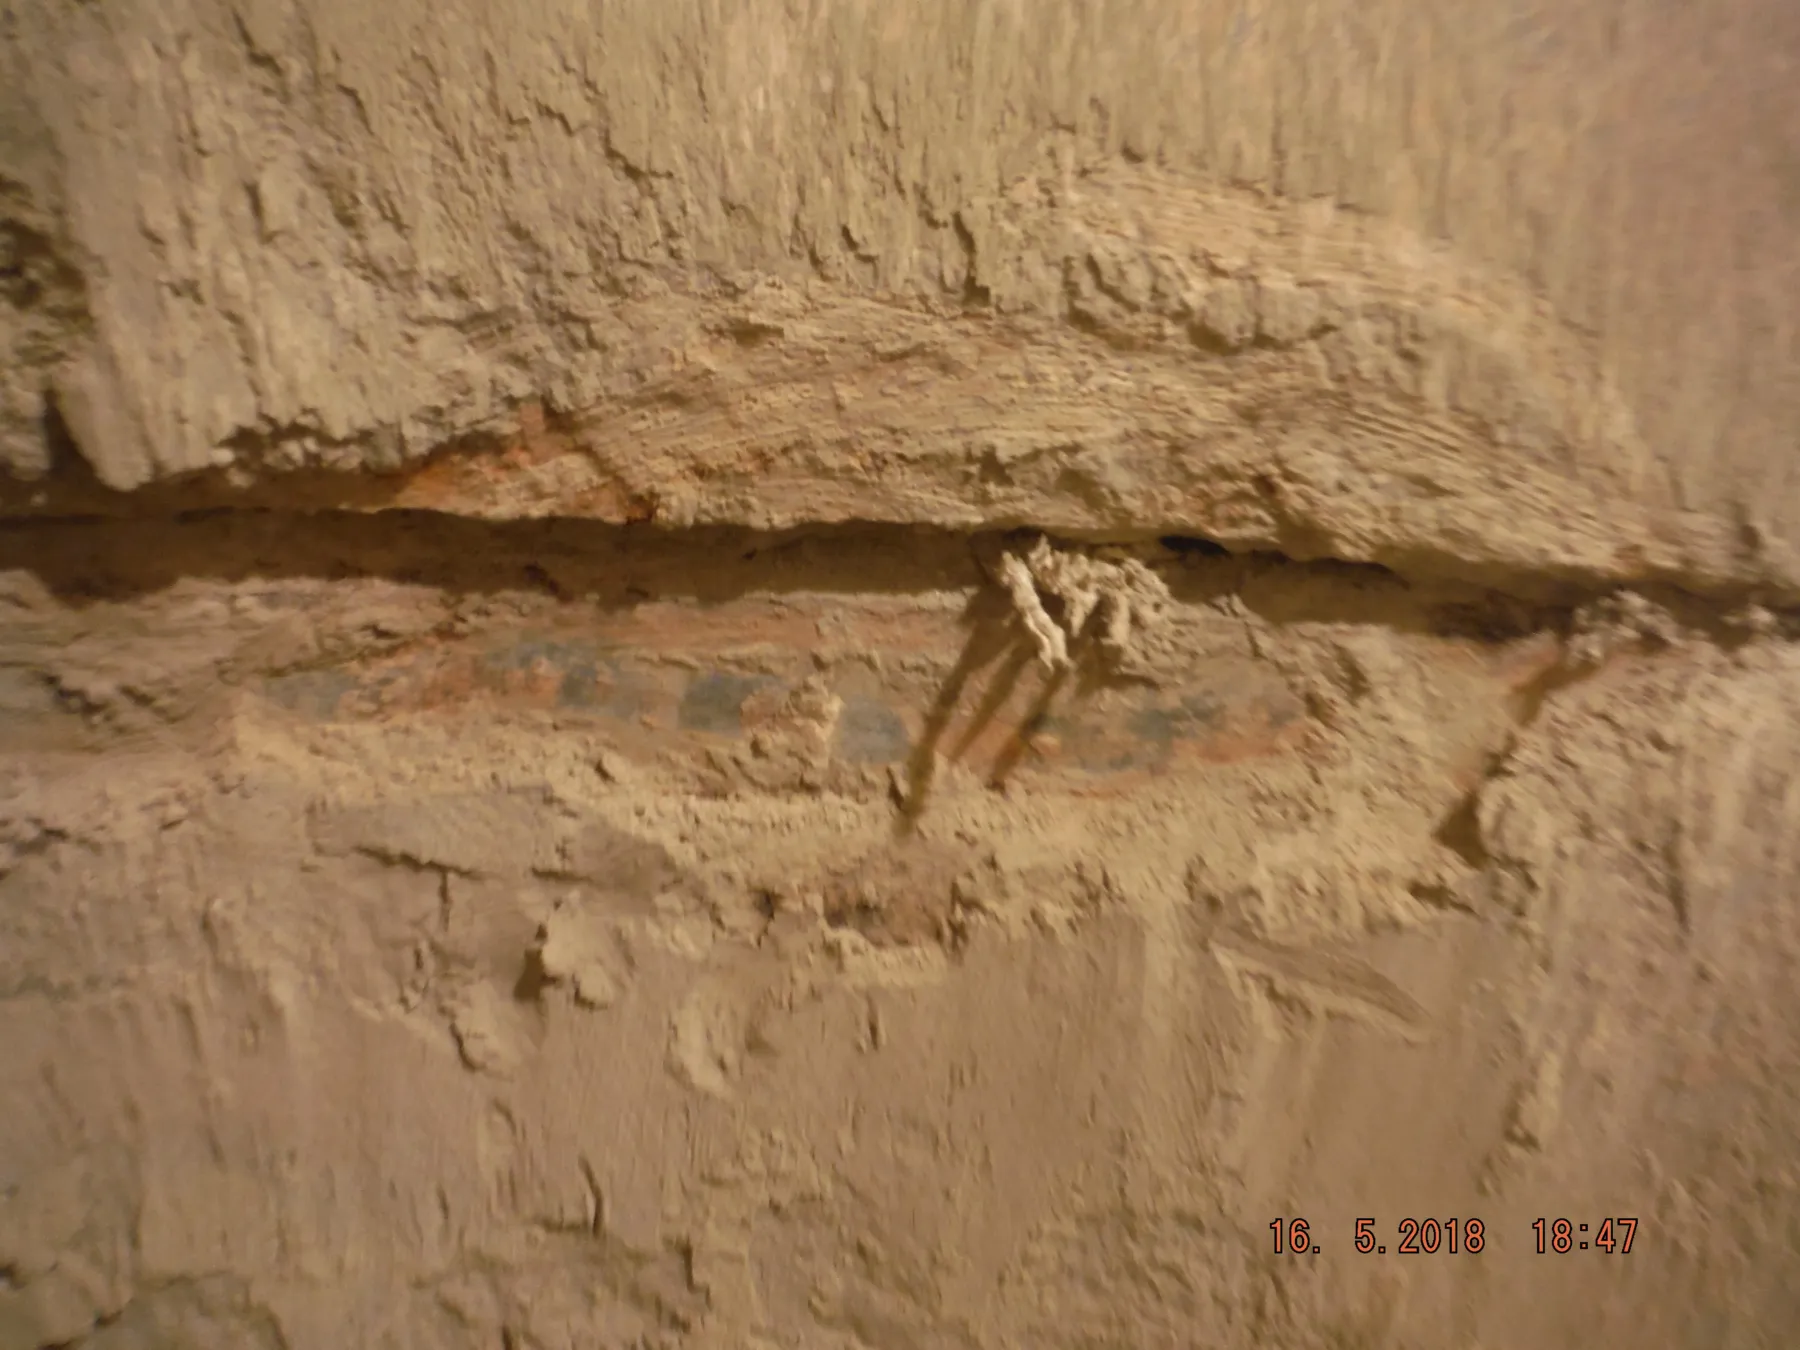
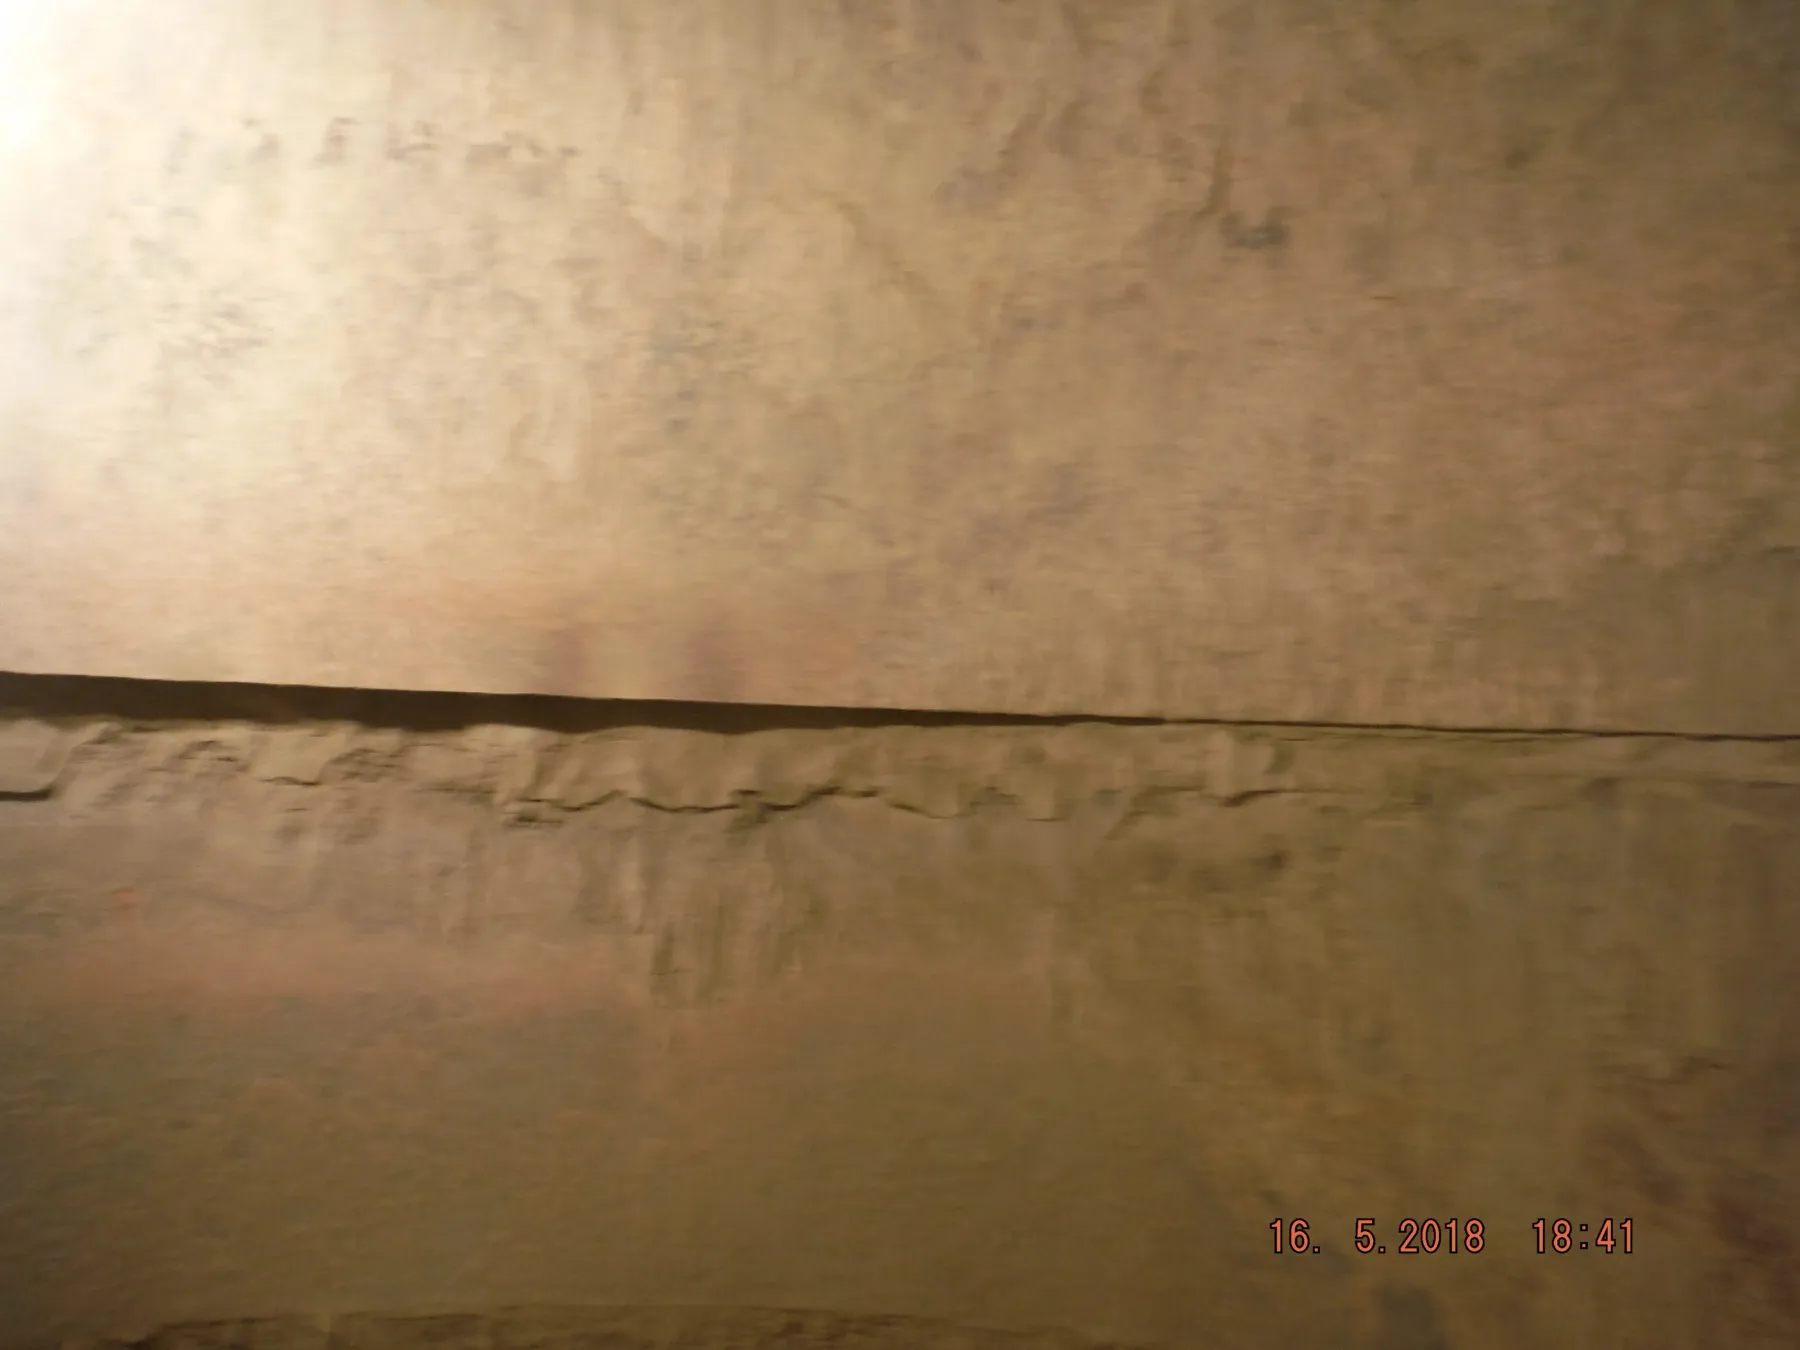
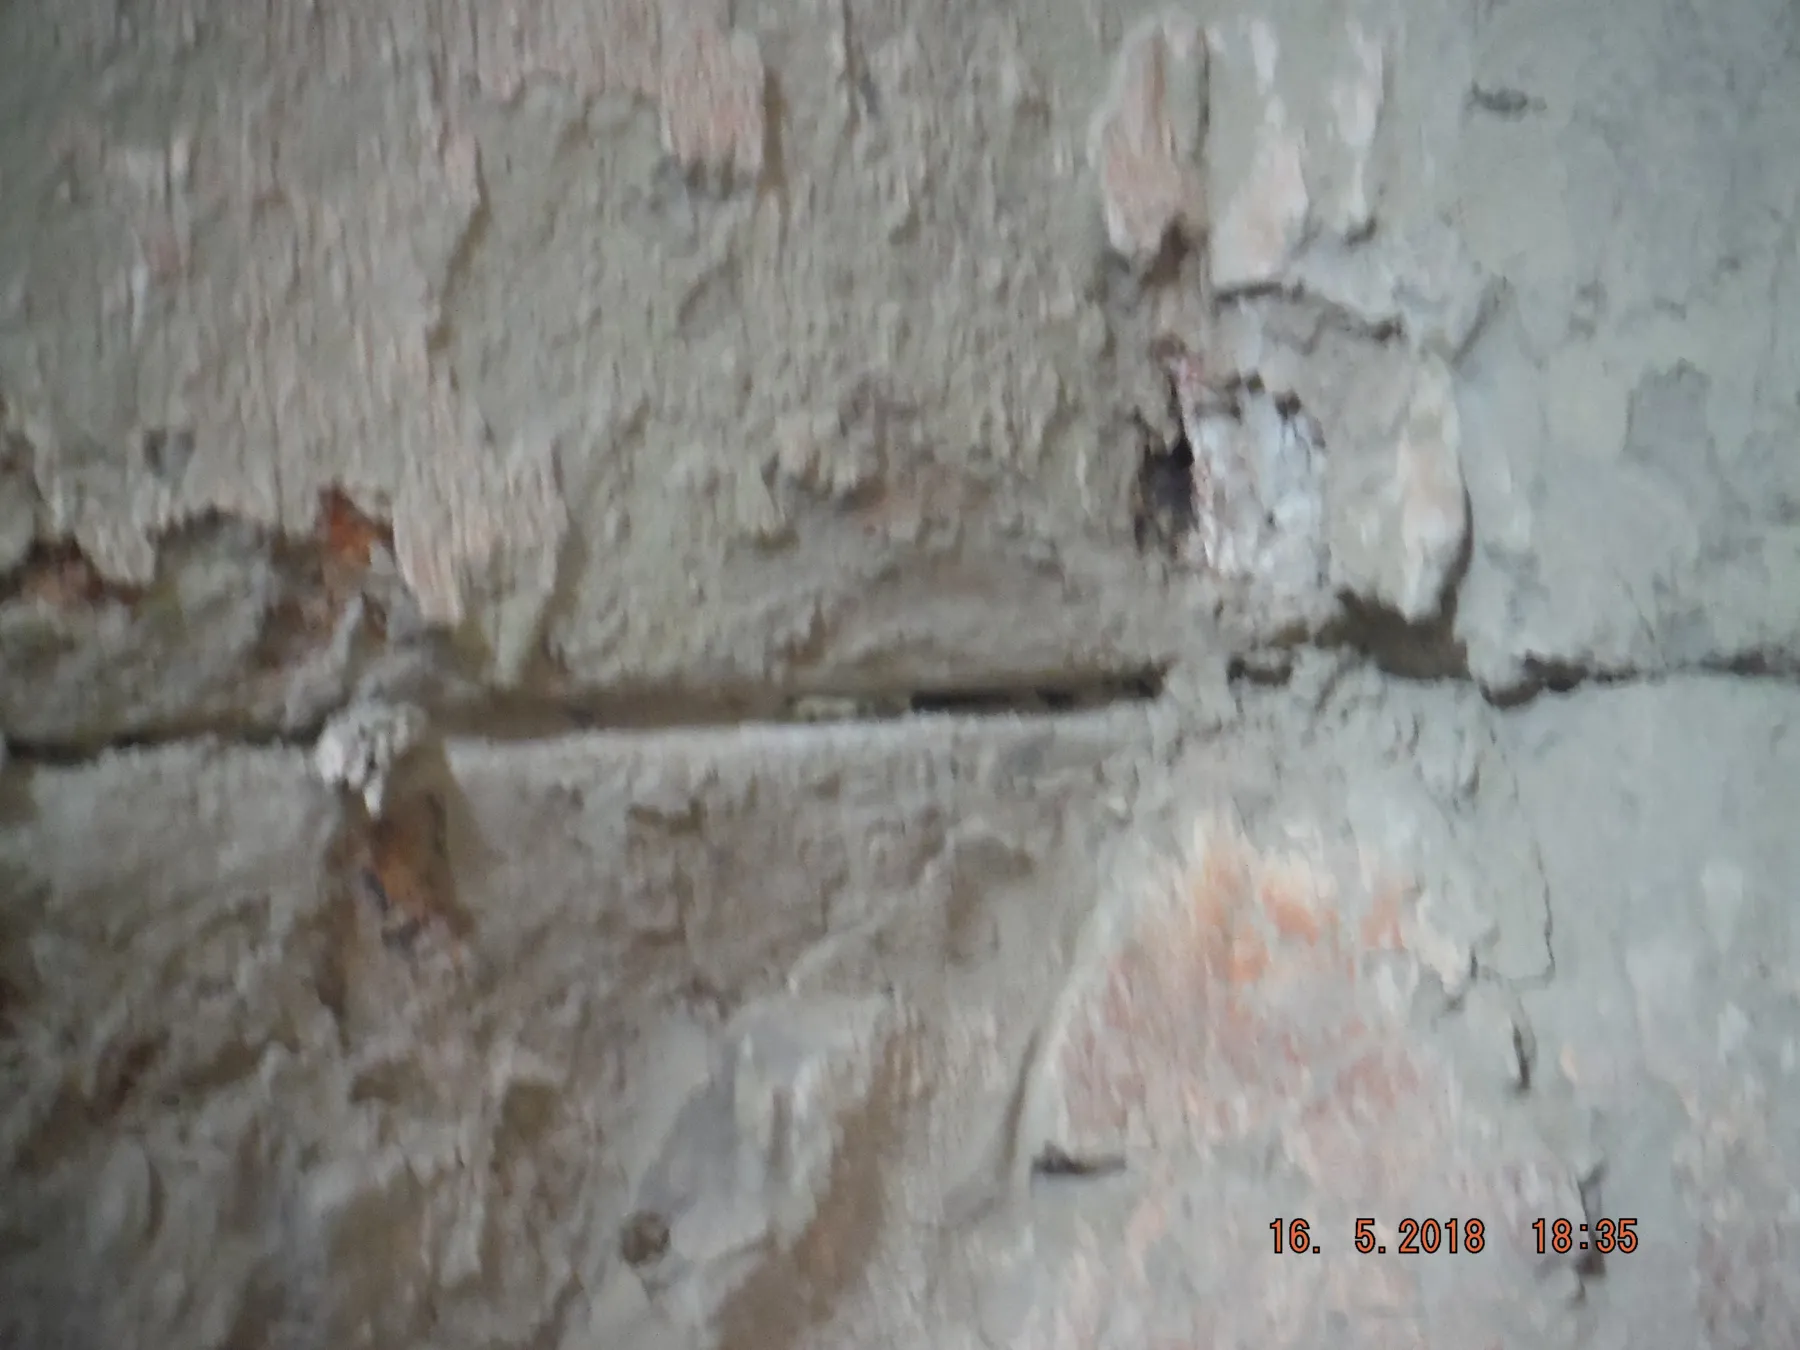
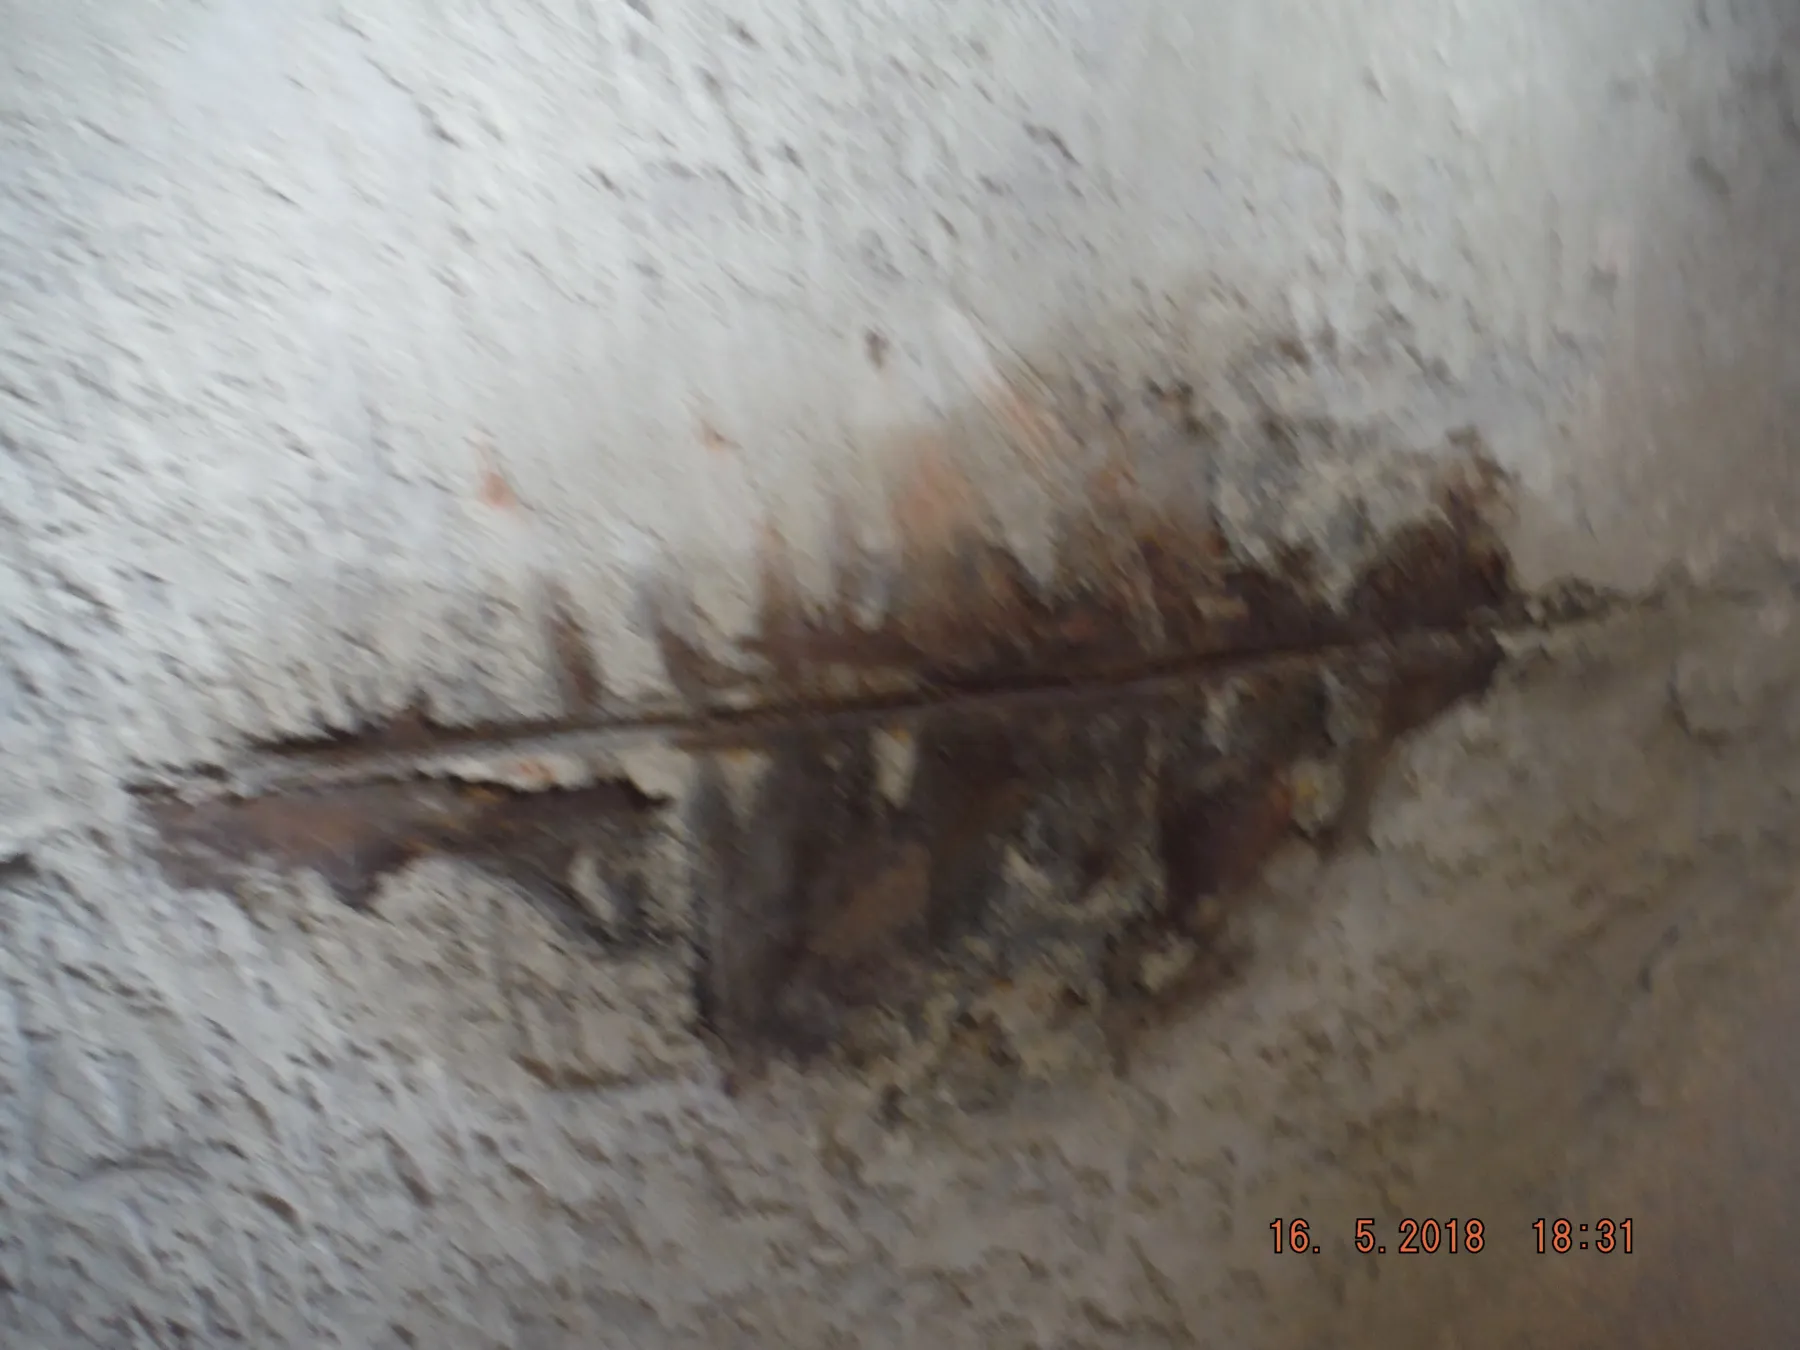
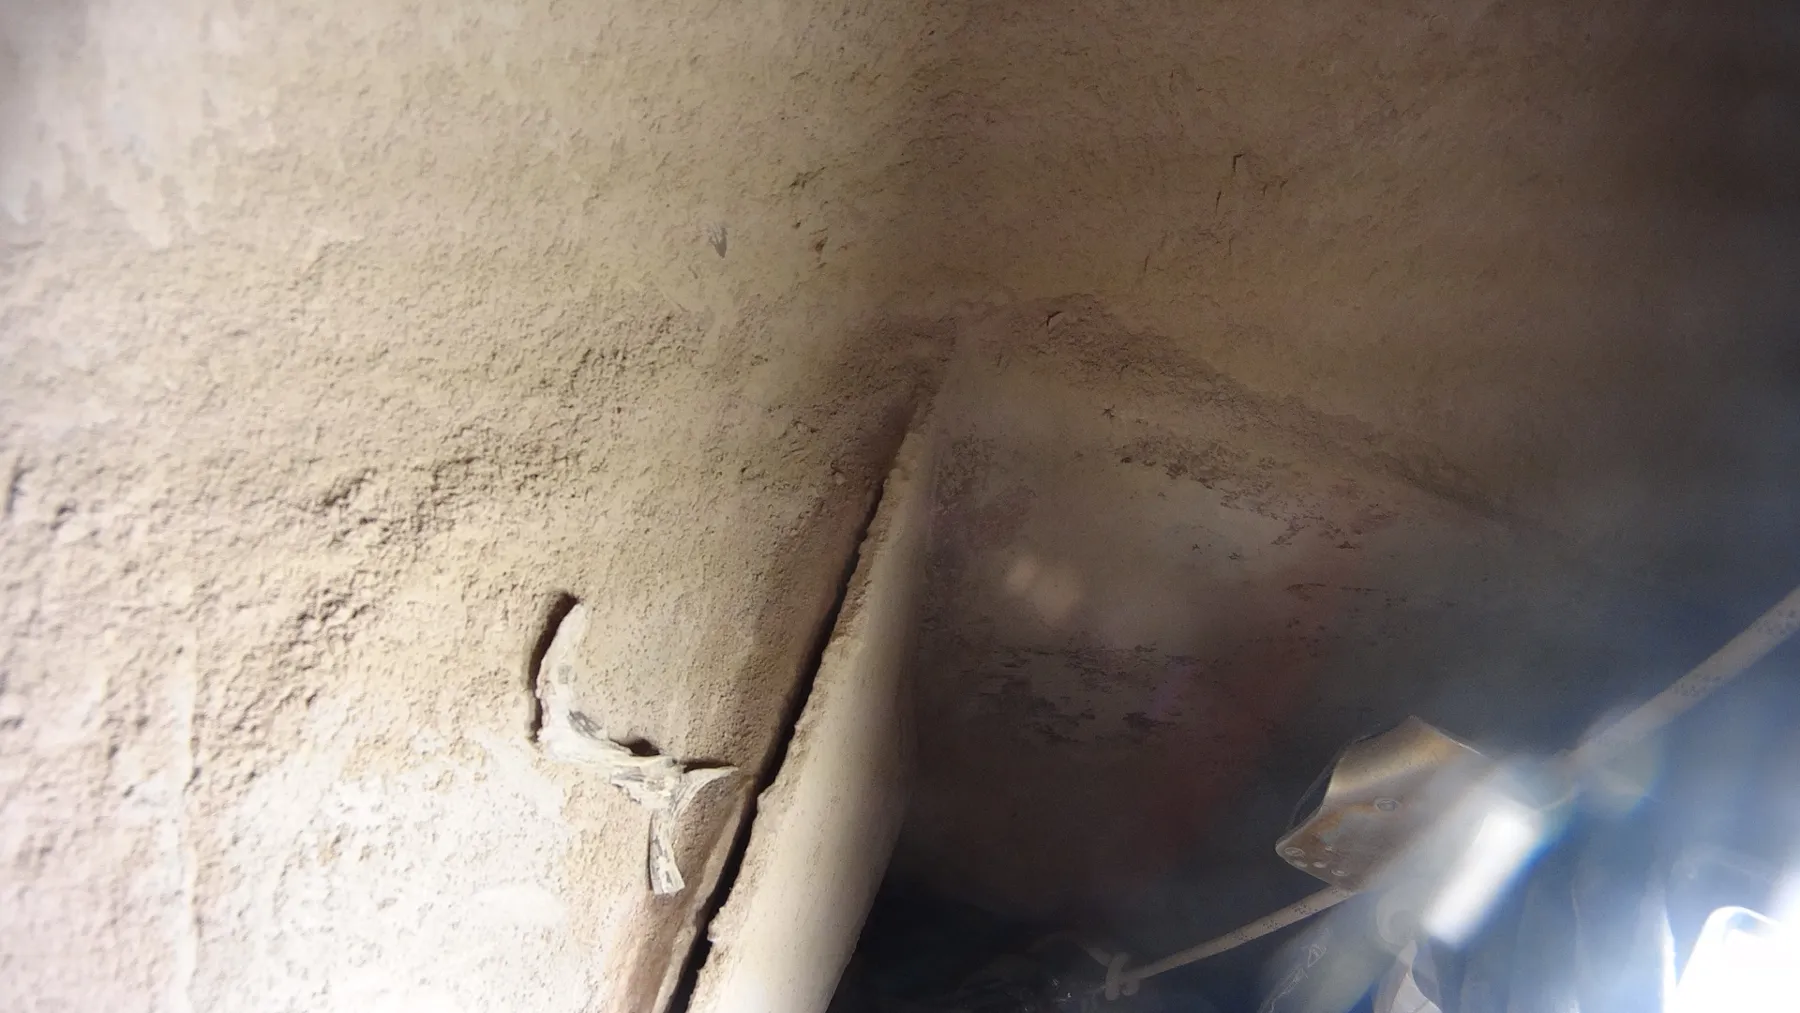
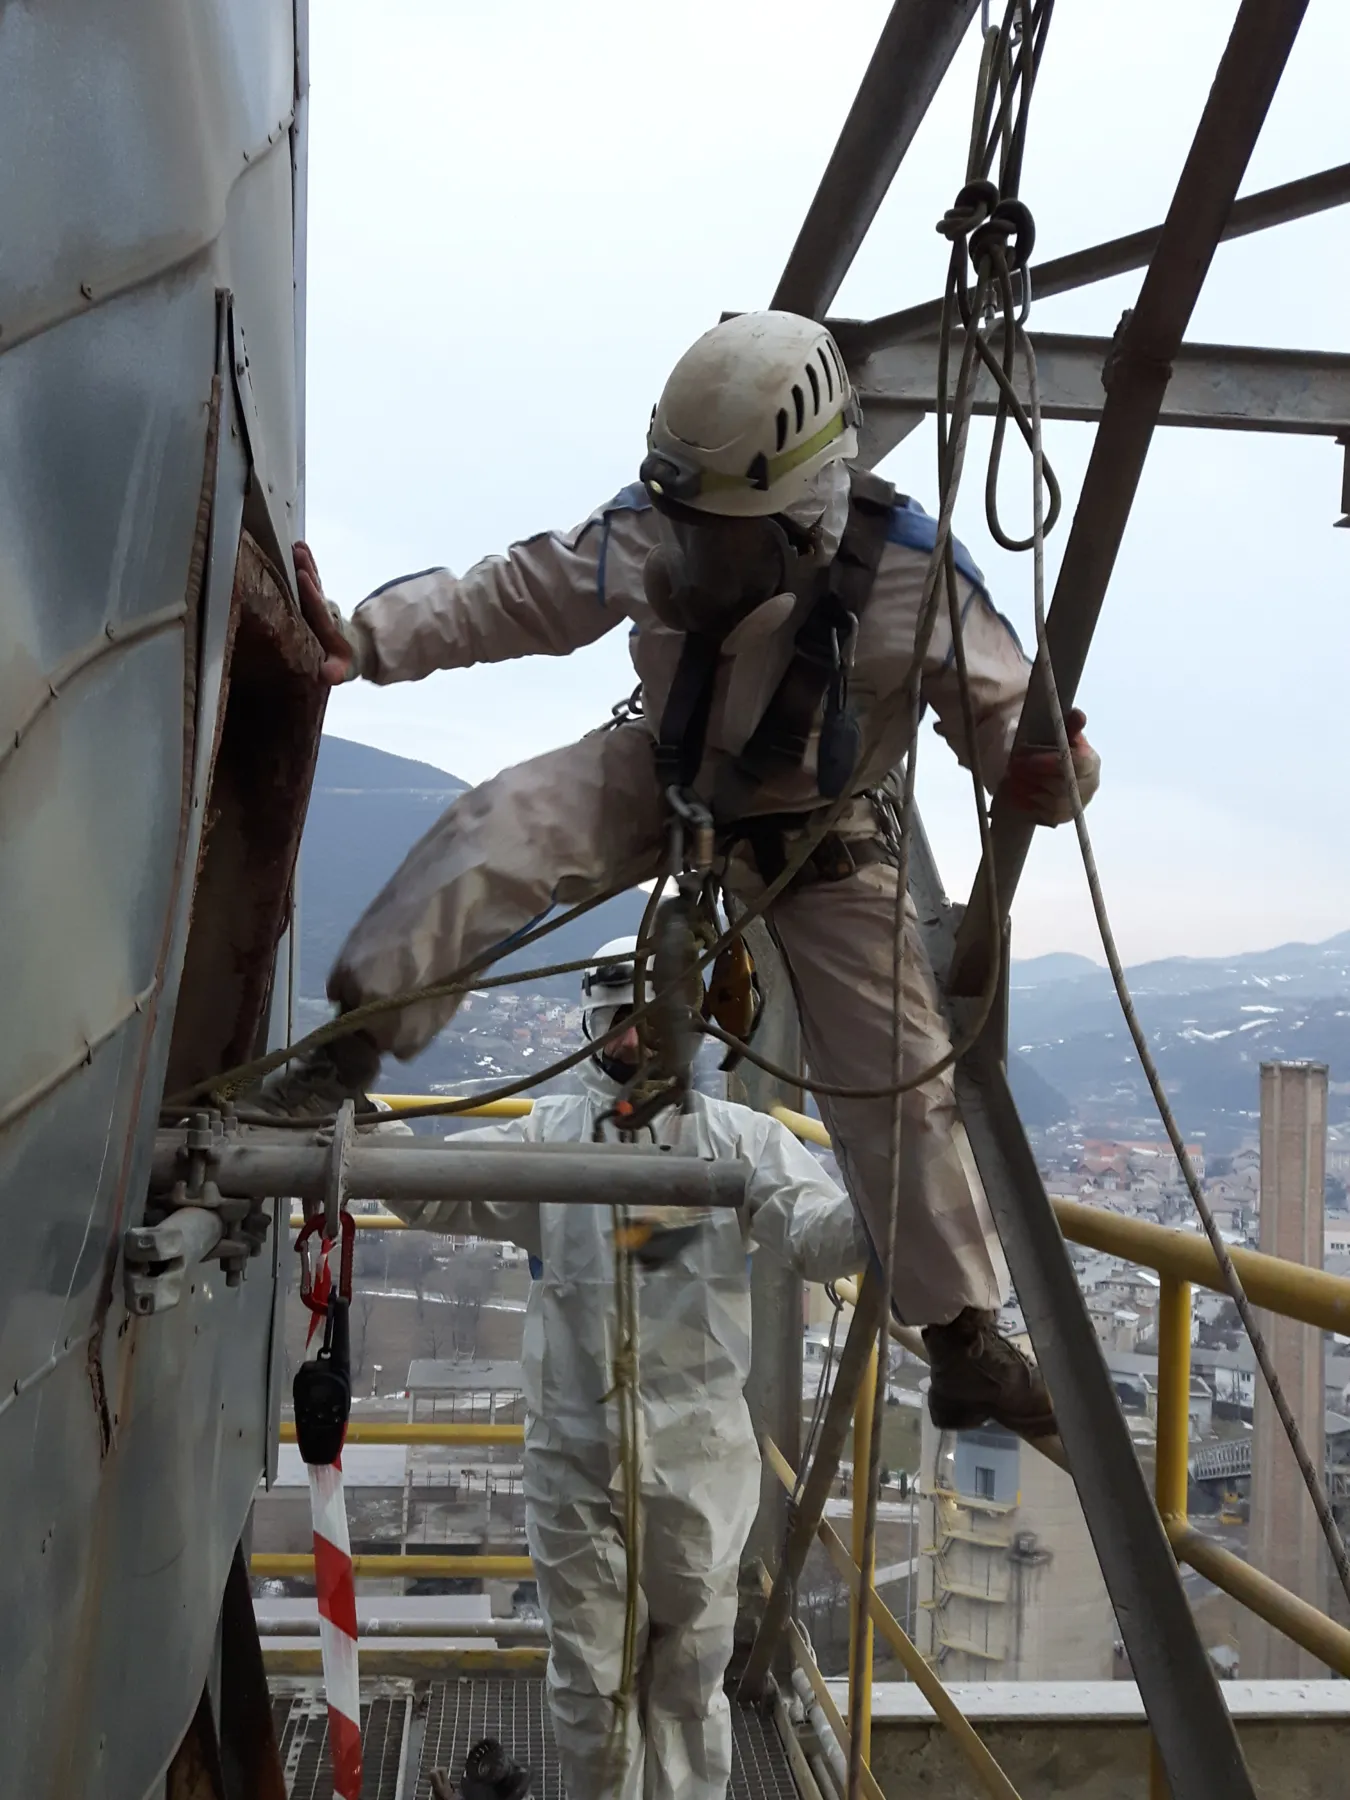
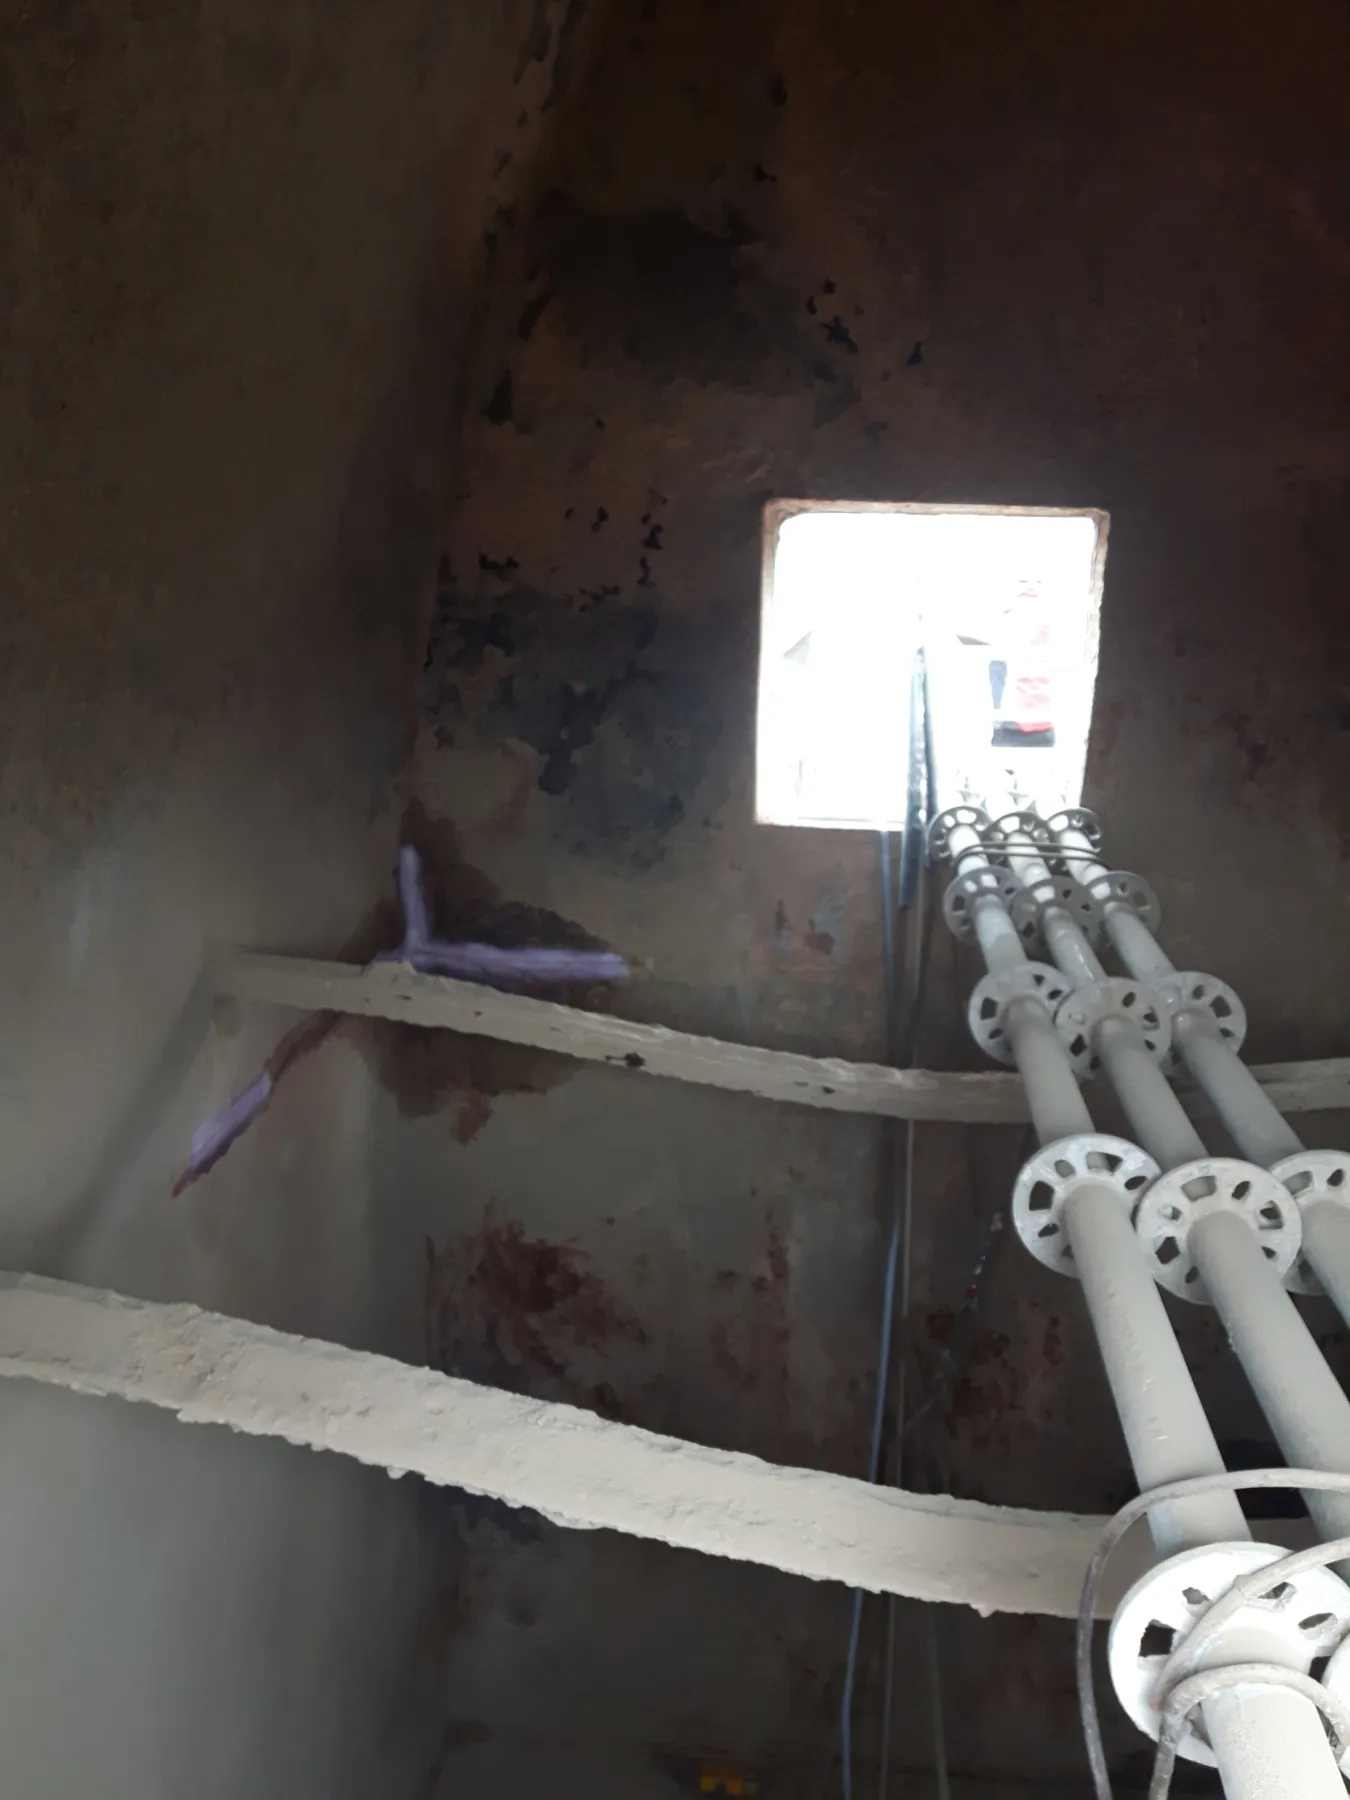
Les gaines du préchauffeur transportent des gaz chauds chargés de poussière, à haute température et en dépression. Là où le revêtement réfractaire cède, le gaz chaud érode la virole en acier jusqu’à la percer.
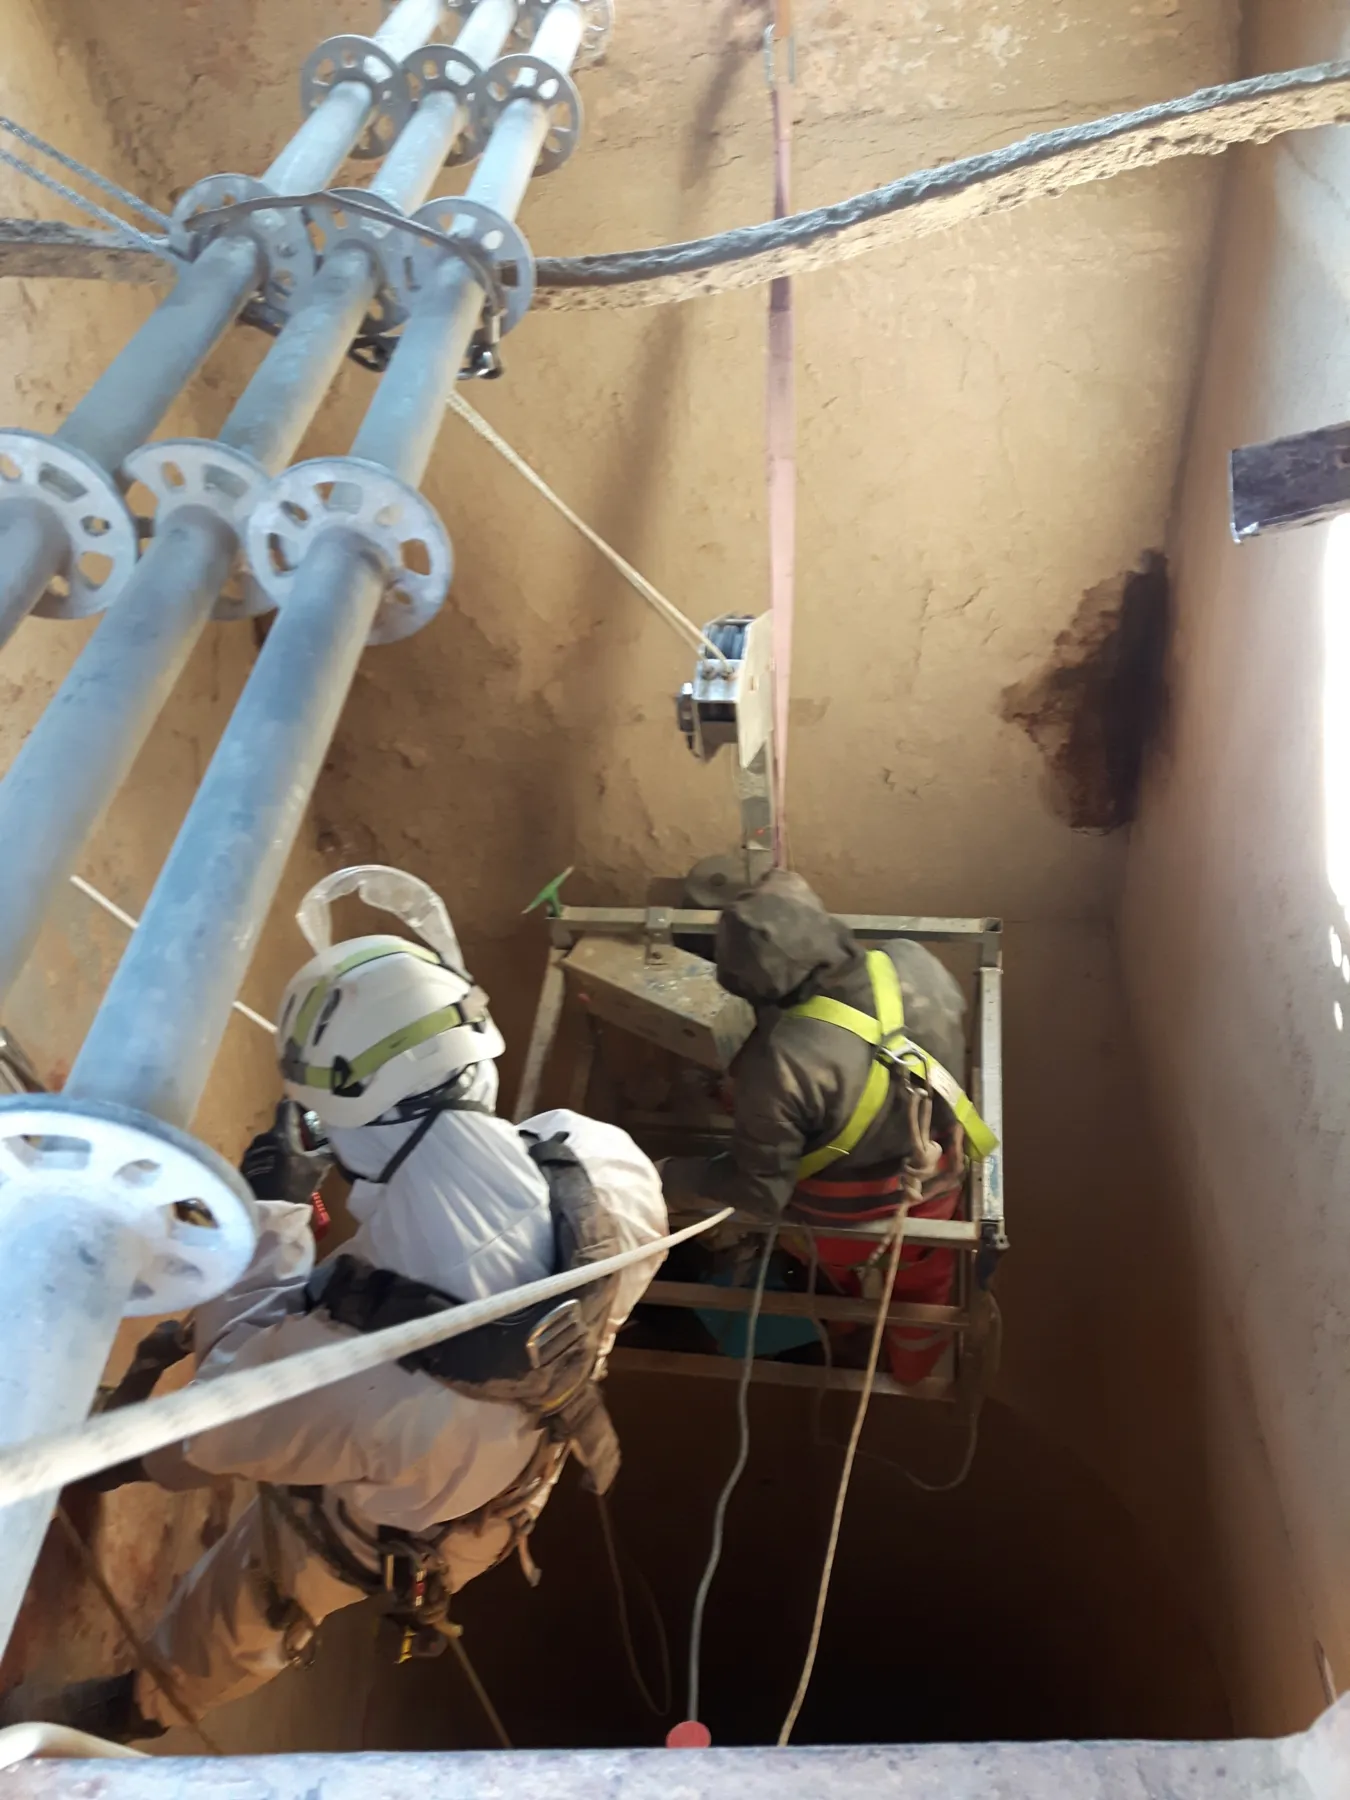
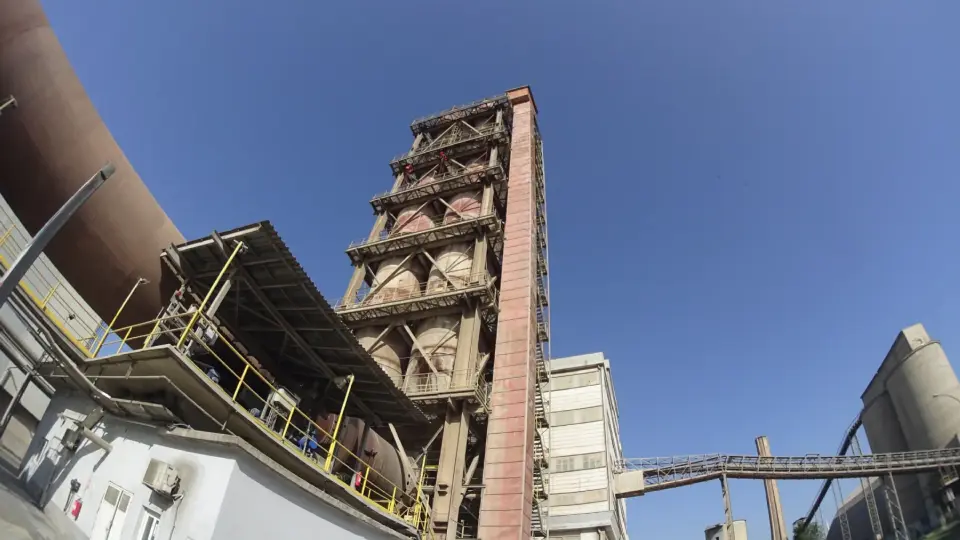
Chaque trou aspire de l’air parasite dans le système : le four perd en efficacité thermique et le ventilateur de tirage force davantage. Les gaines sont suspendues en hauteur dans une tour encombrée, près de capacités chaudes, sans place pour un échafaudage tant que le four tourne.
Périmètre des travaux
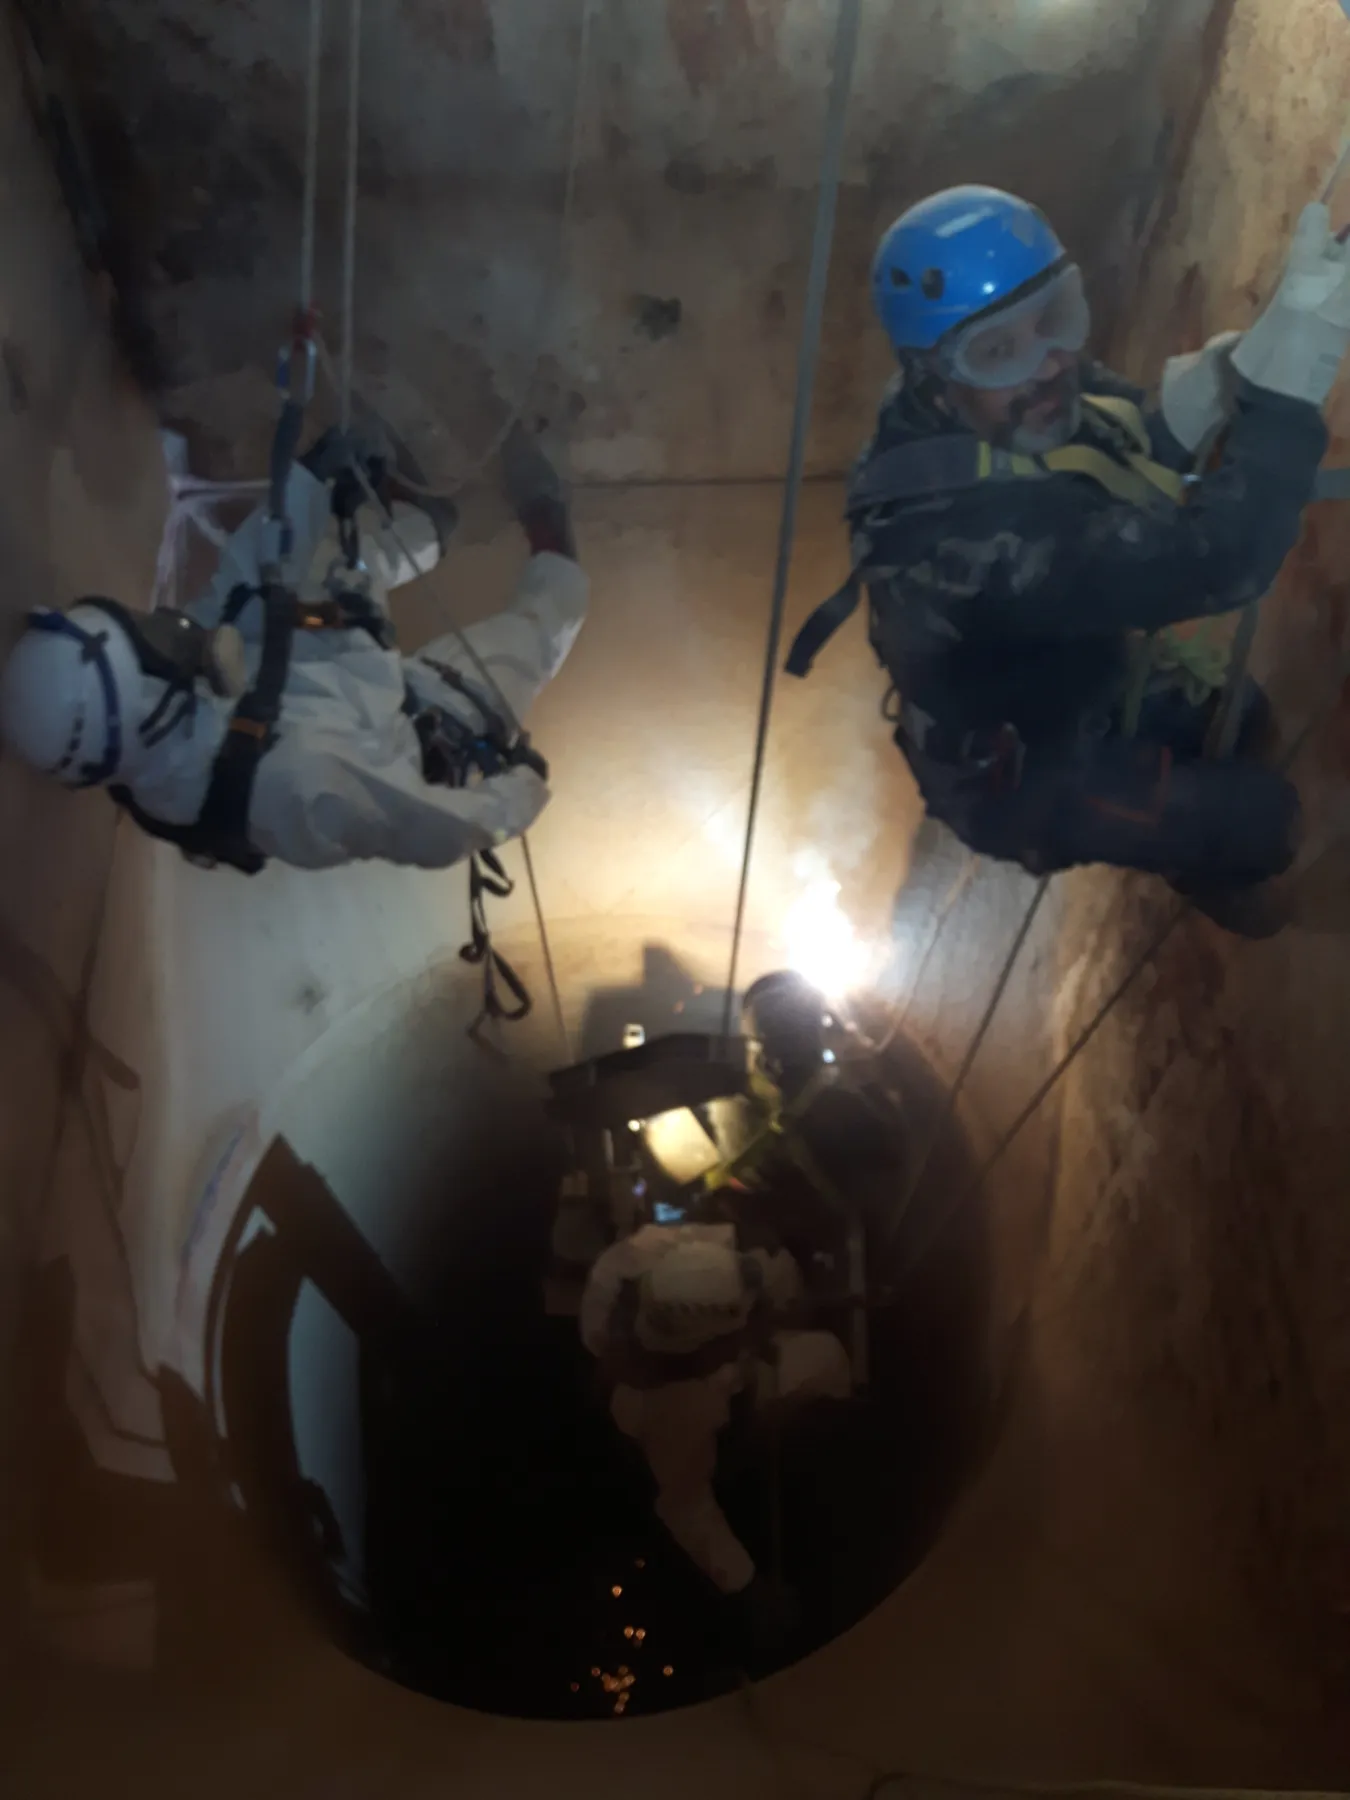
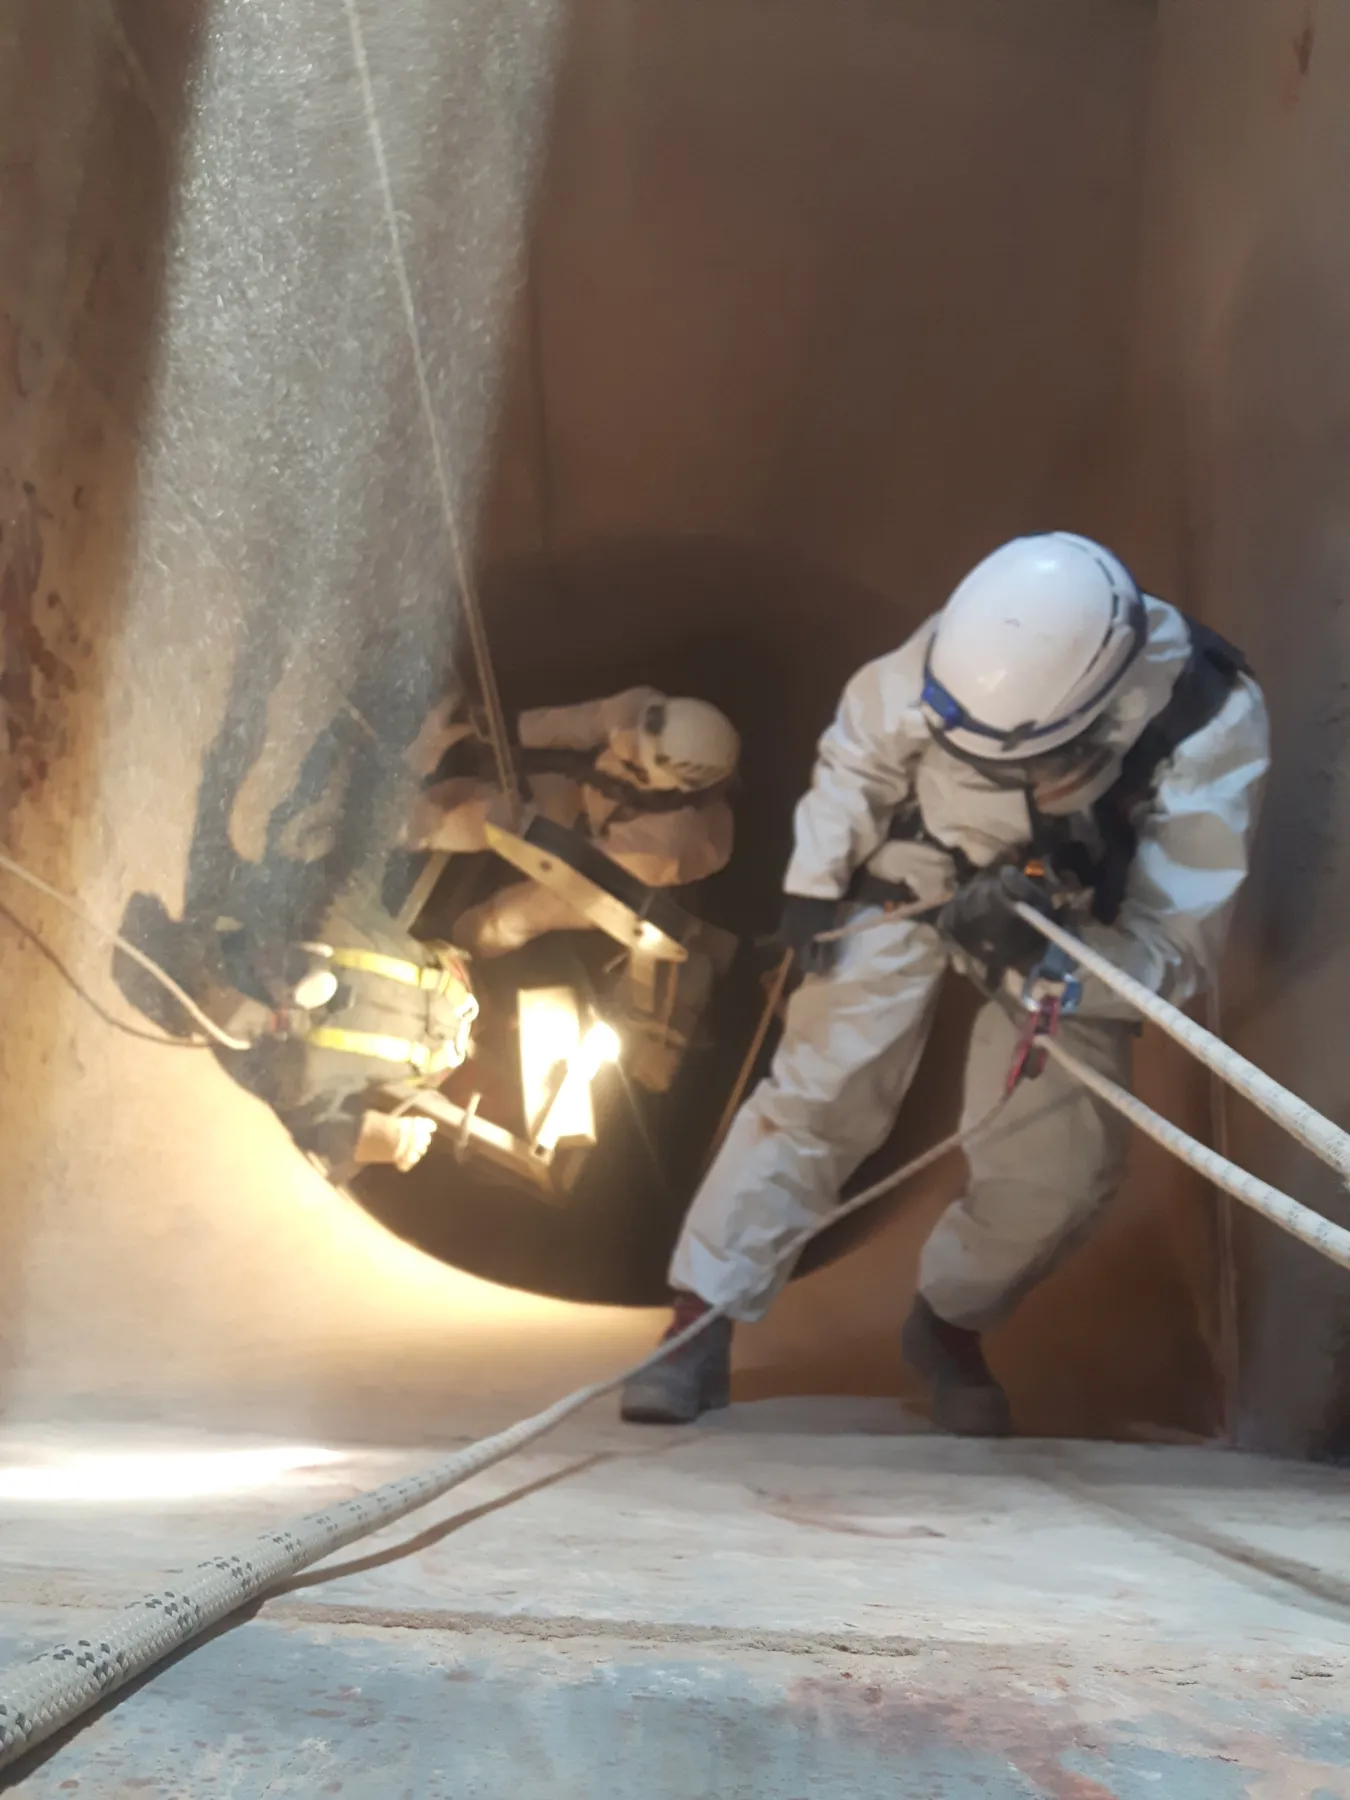
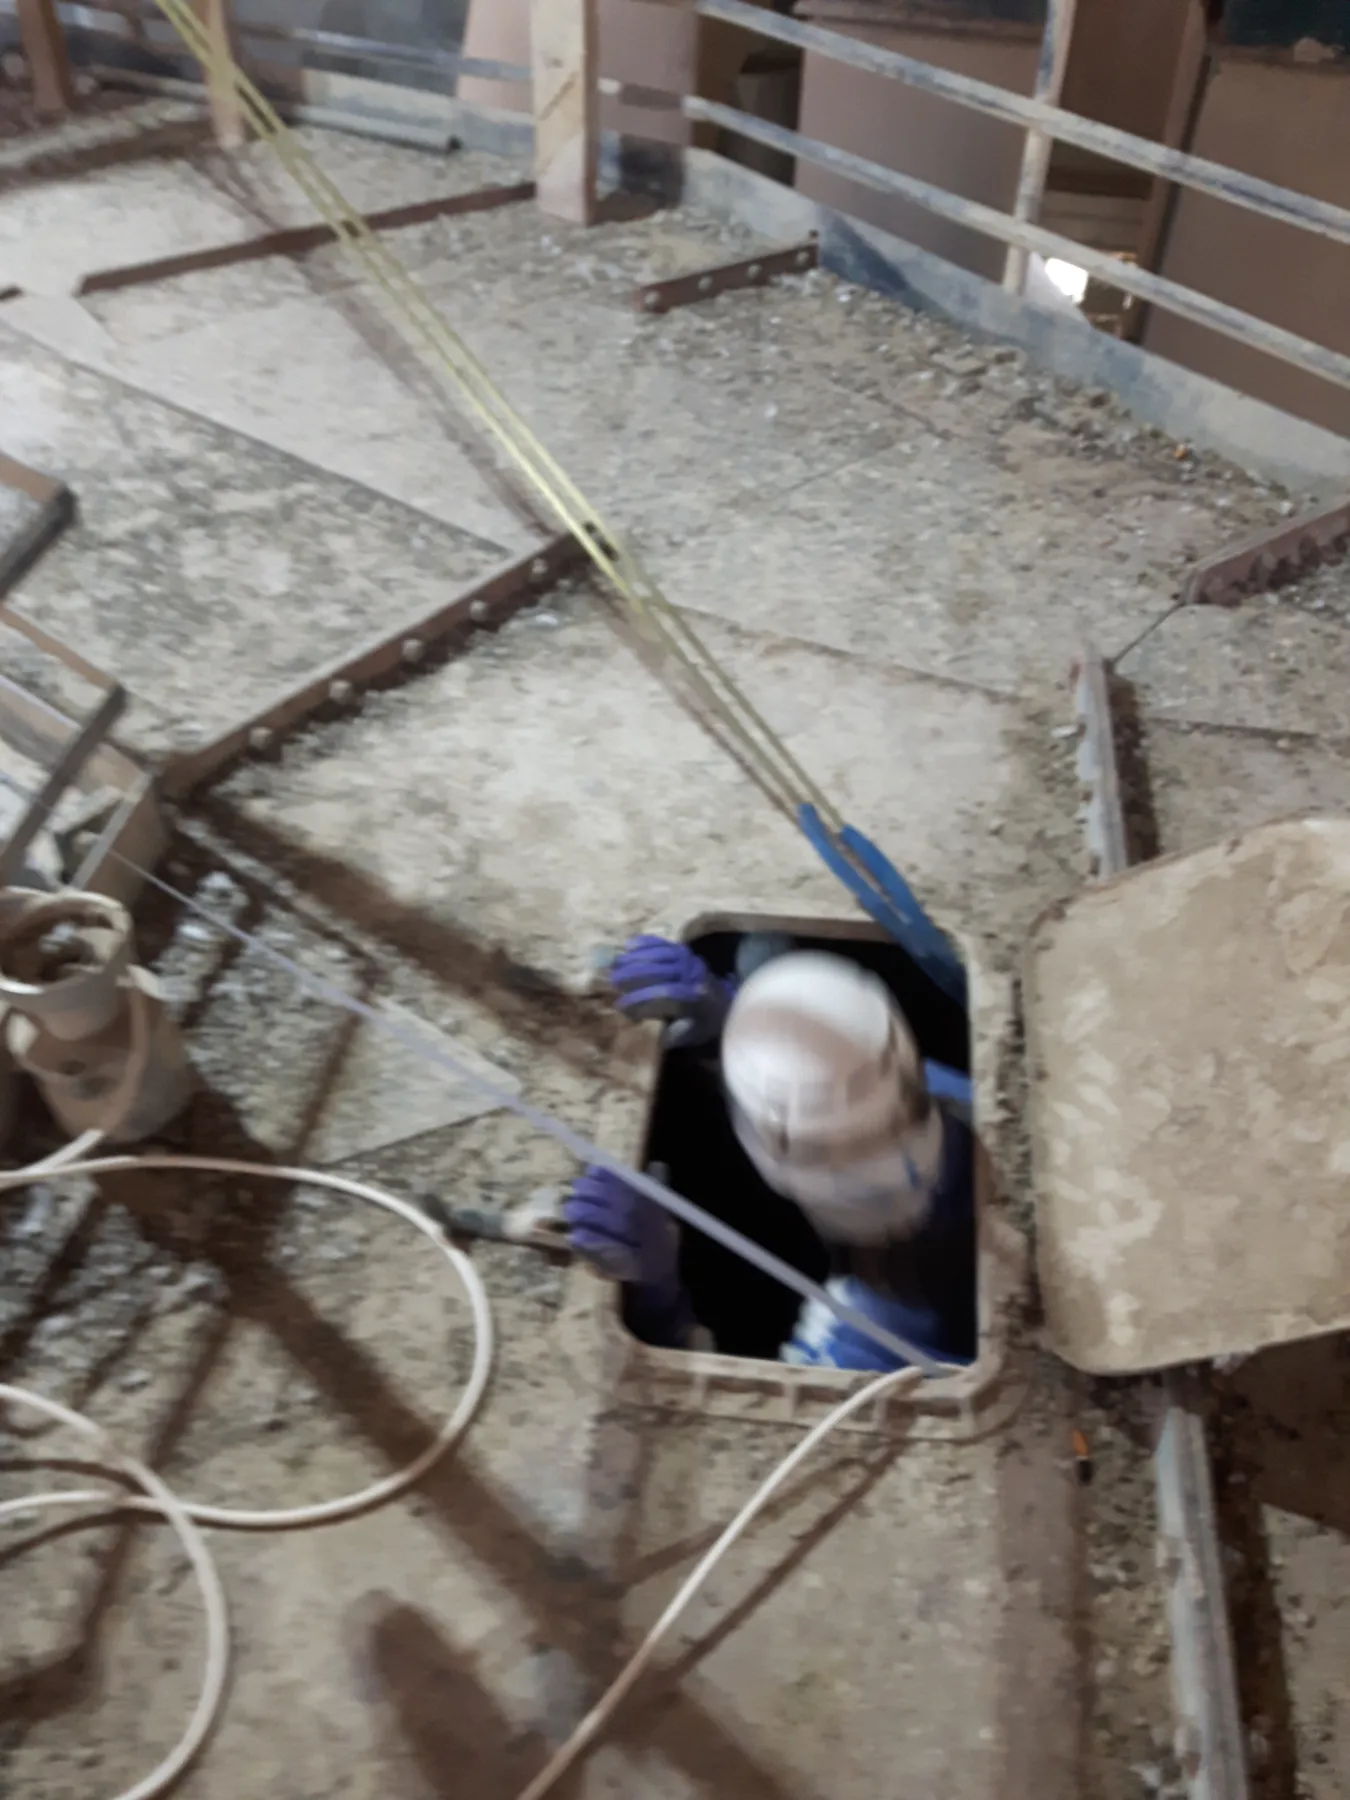
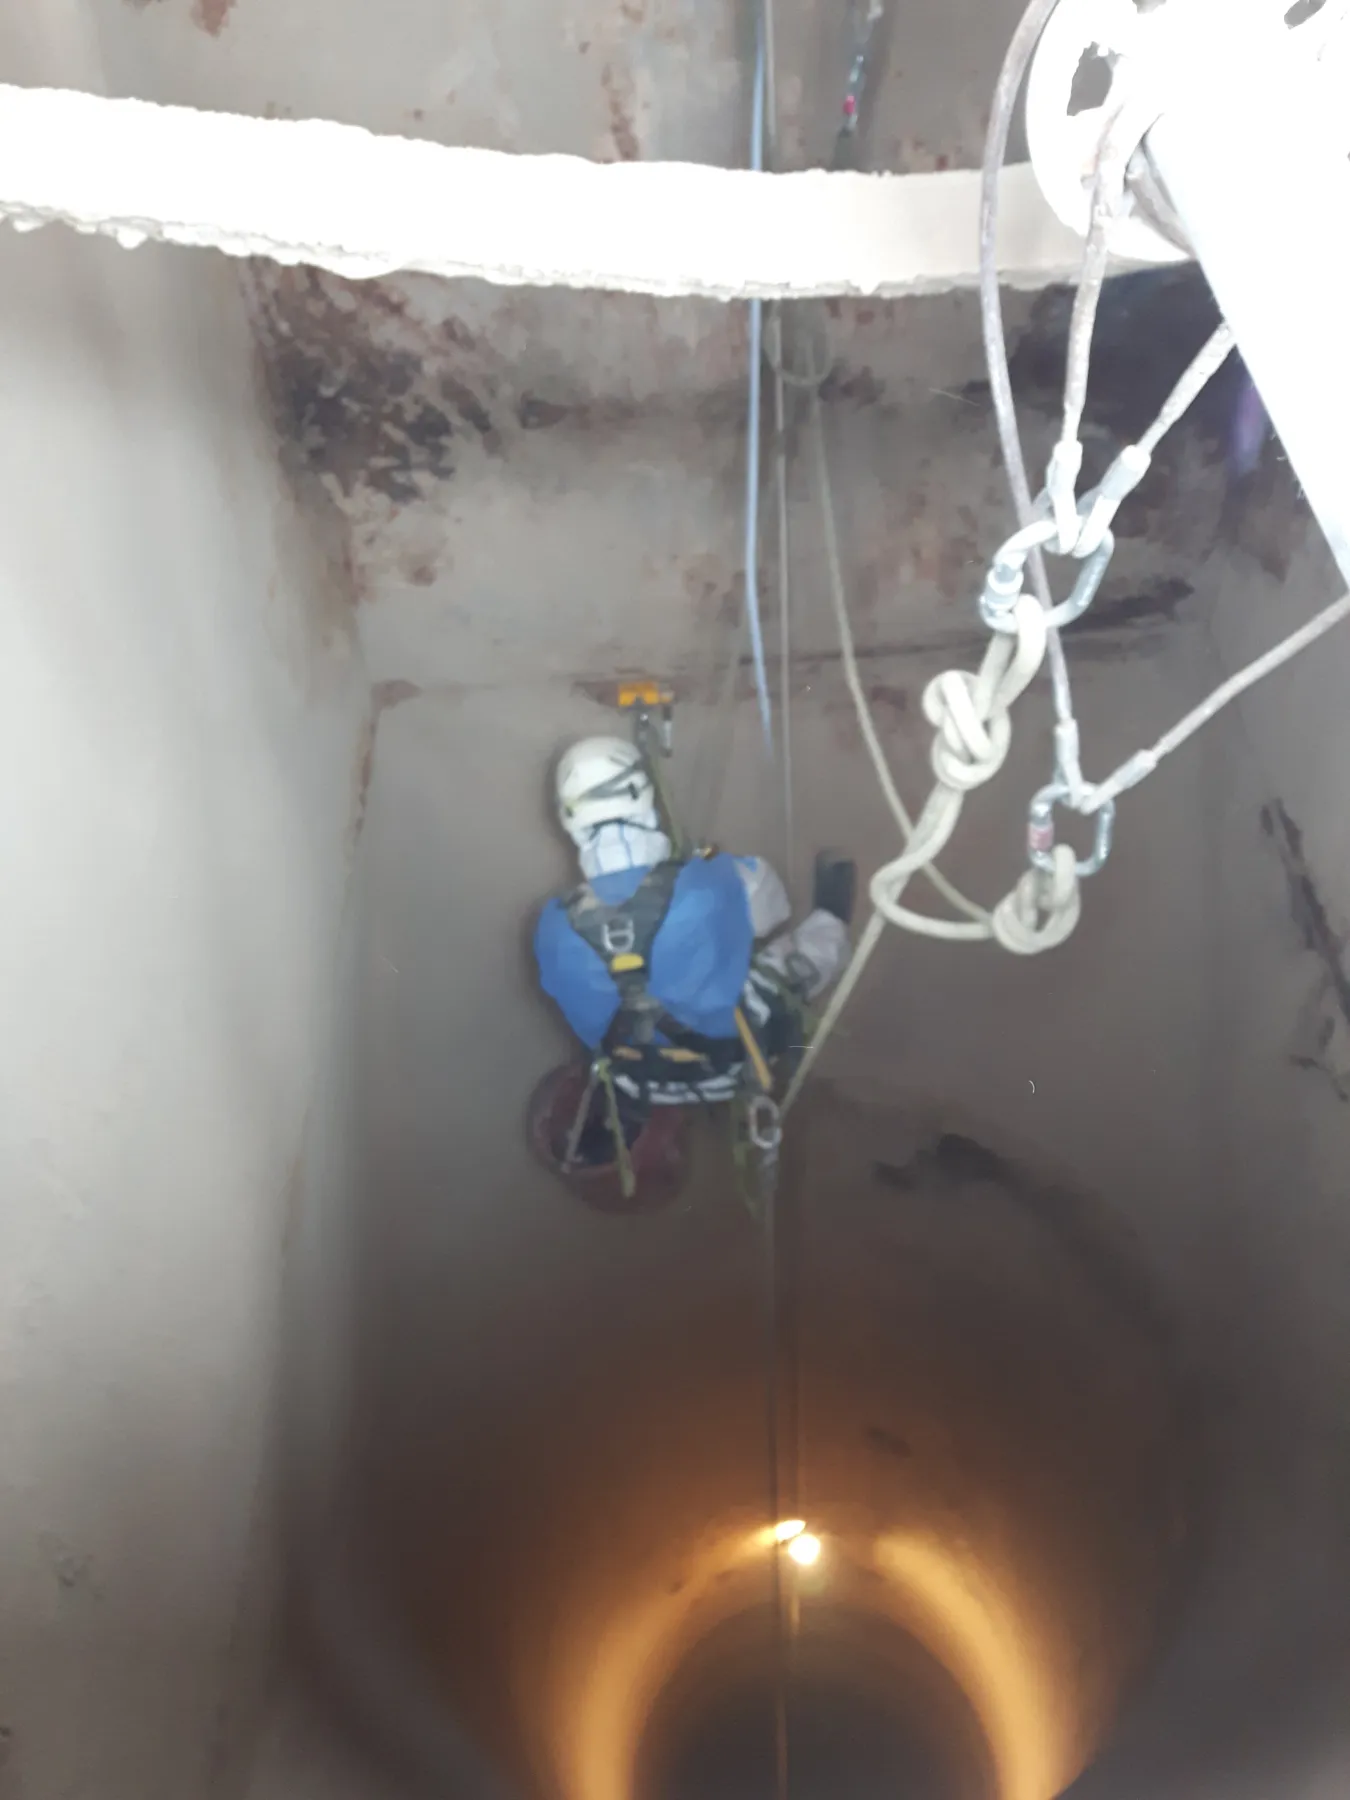
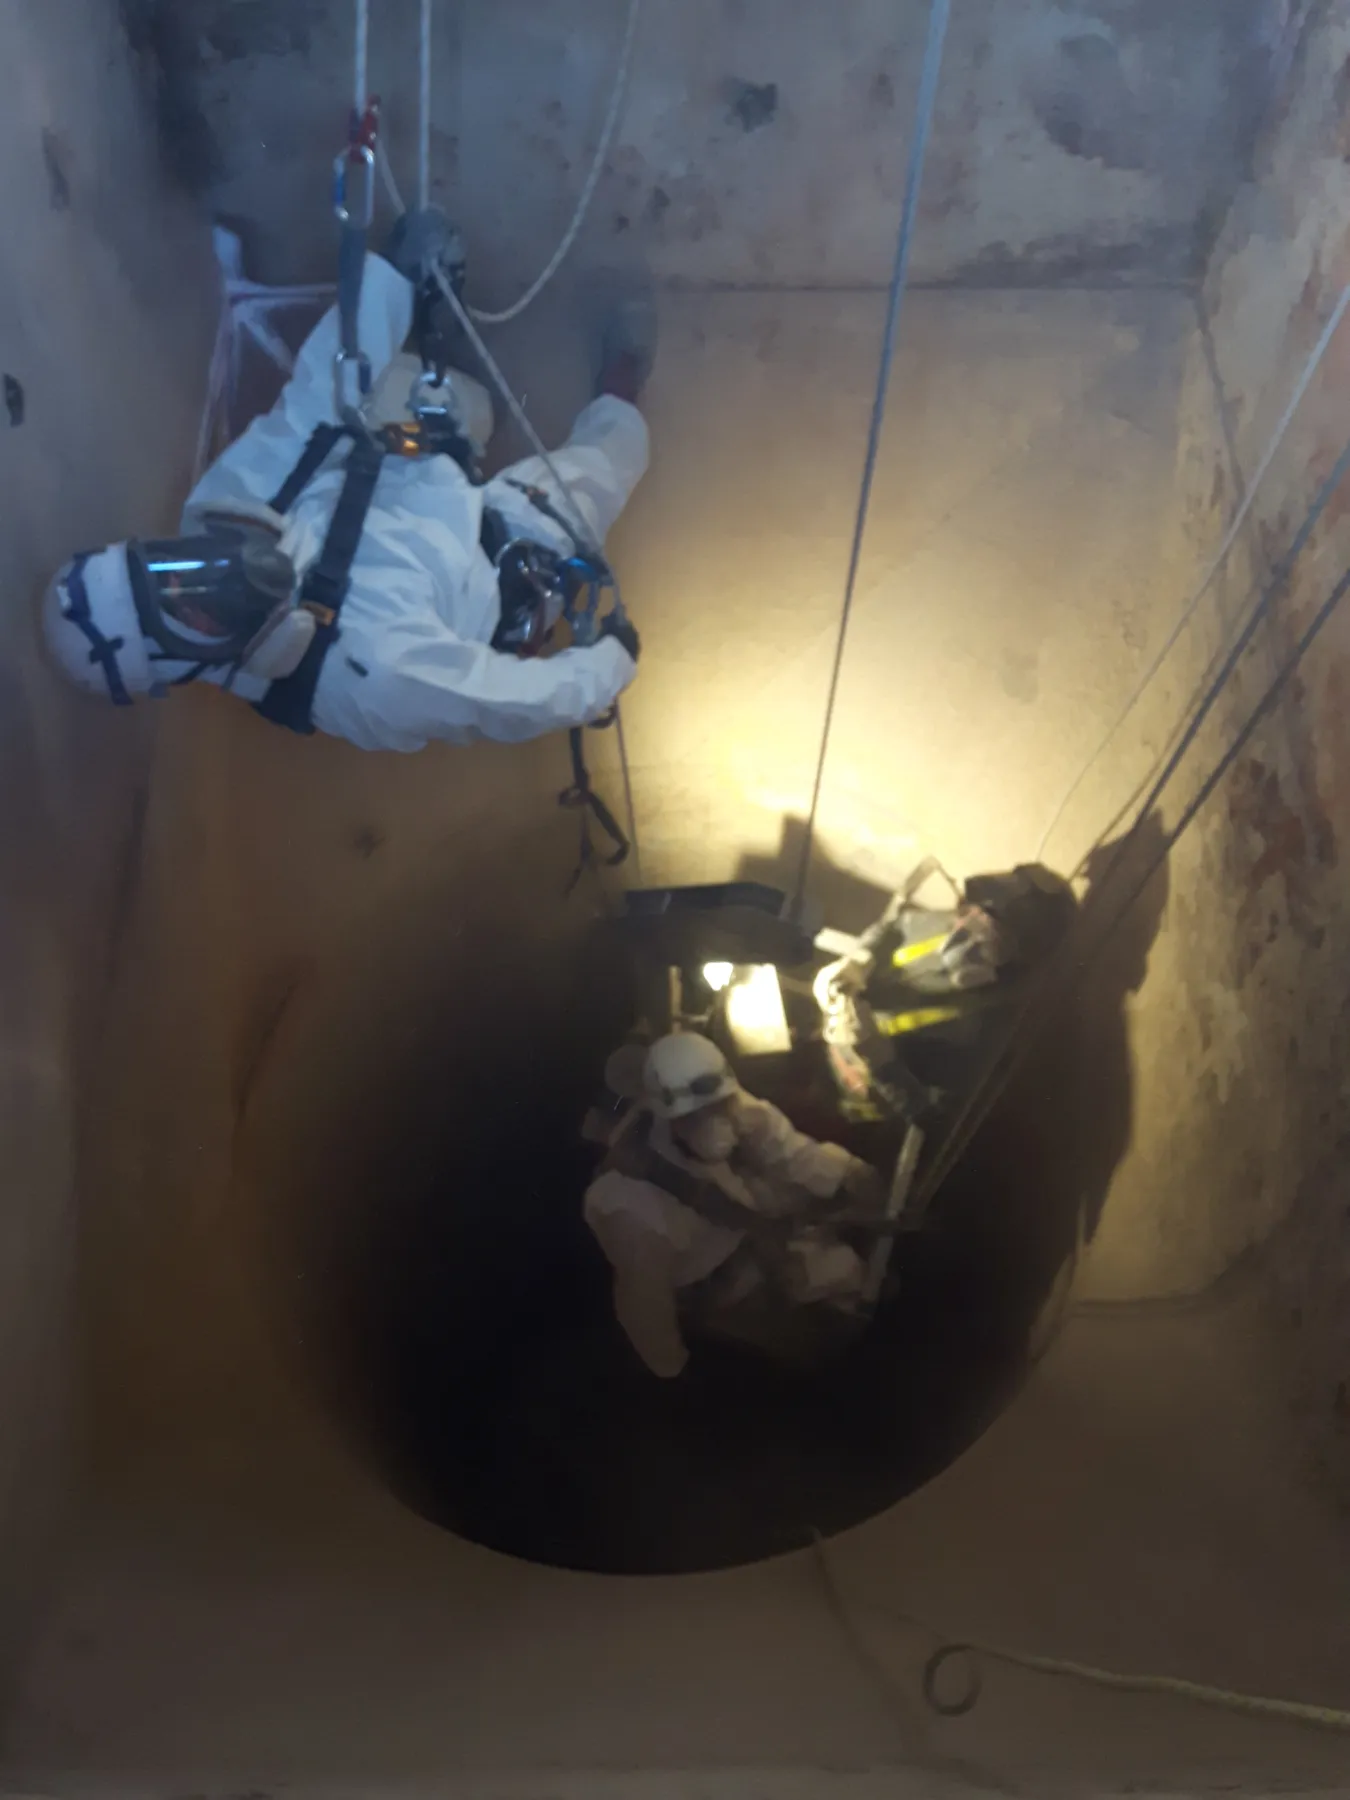
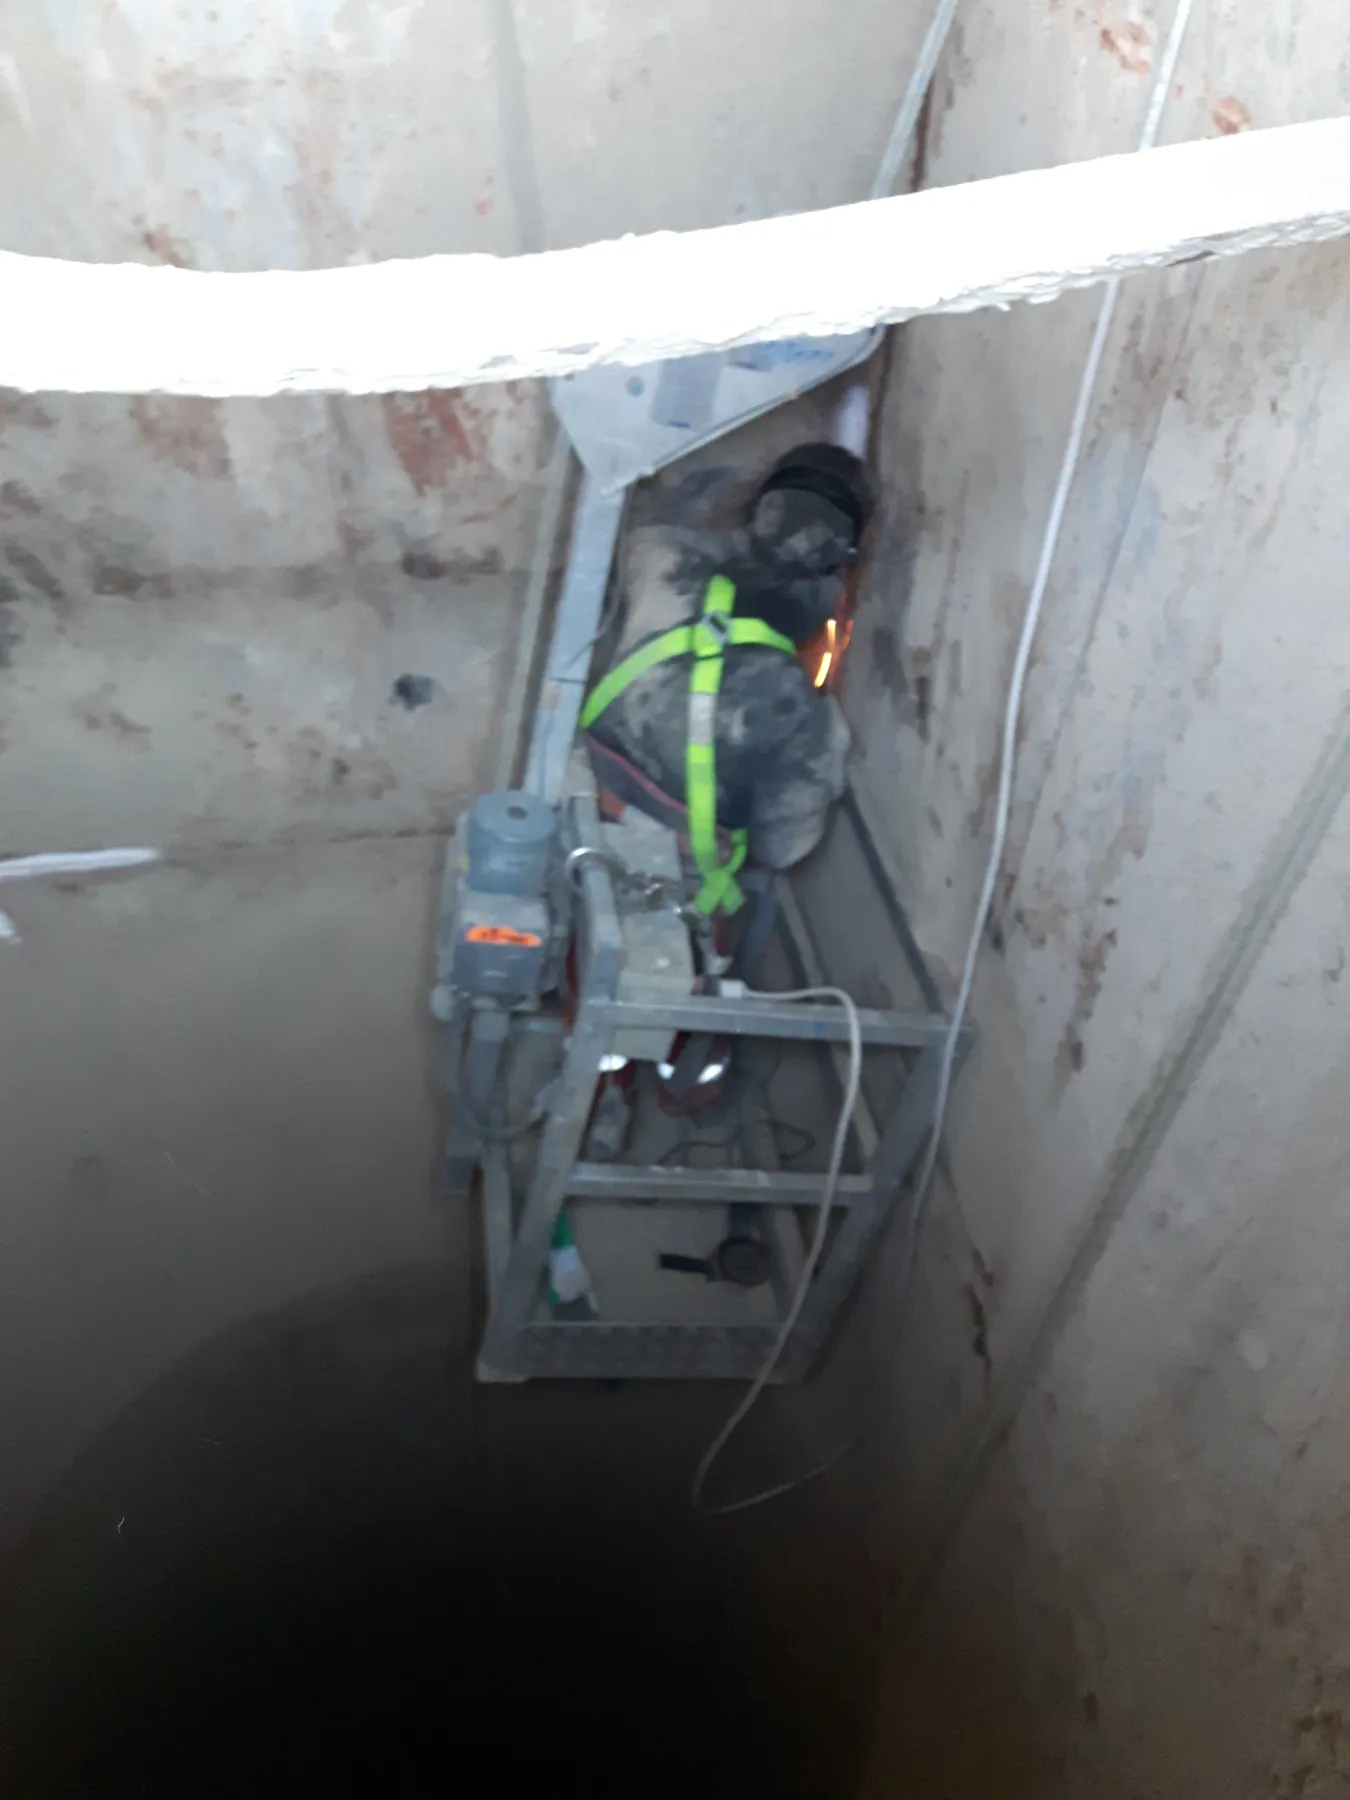
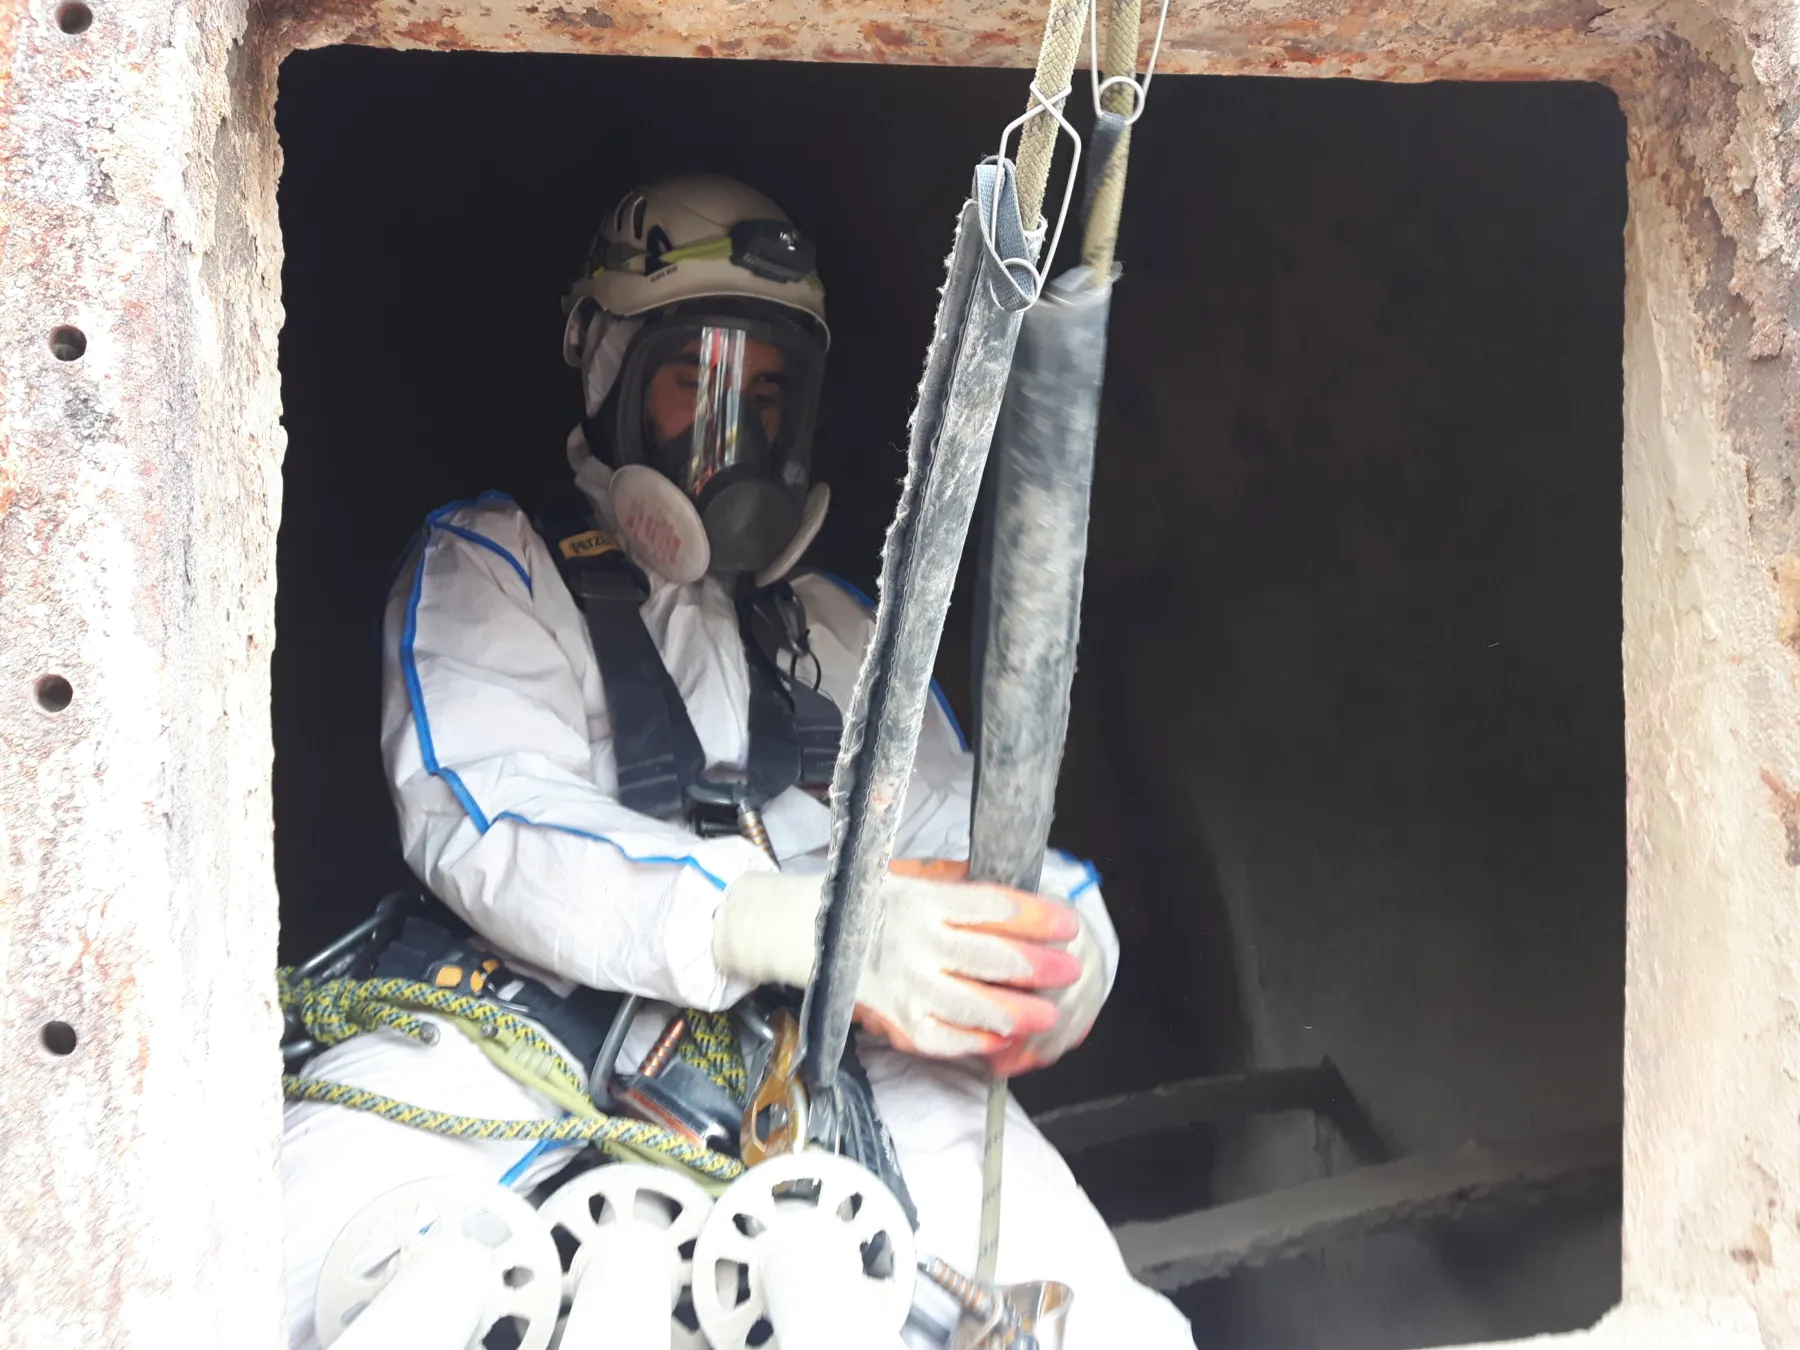
- Travaux sur cordes en double corde avec protection des cordes résistante à la chaleur autour des gaines chaudes
- Contrôle visuel (VT, EN ISO 17637) des viroles, anneaux raidisseurs, supports et compensateurs
- Cartographie d’épaisseur aux ultrasons des viroles et des coudes, et ressuage (PT, EN ISO 3452-1) des soudures critiques
- Audit des boulons de brides et resserrage selon l’EN 1090-2, avec remplacement des fixations corrodées
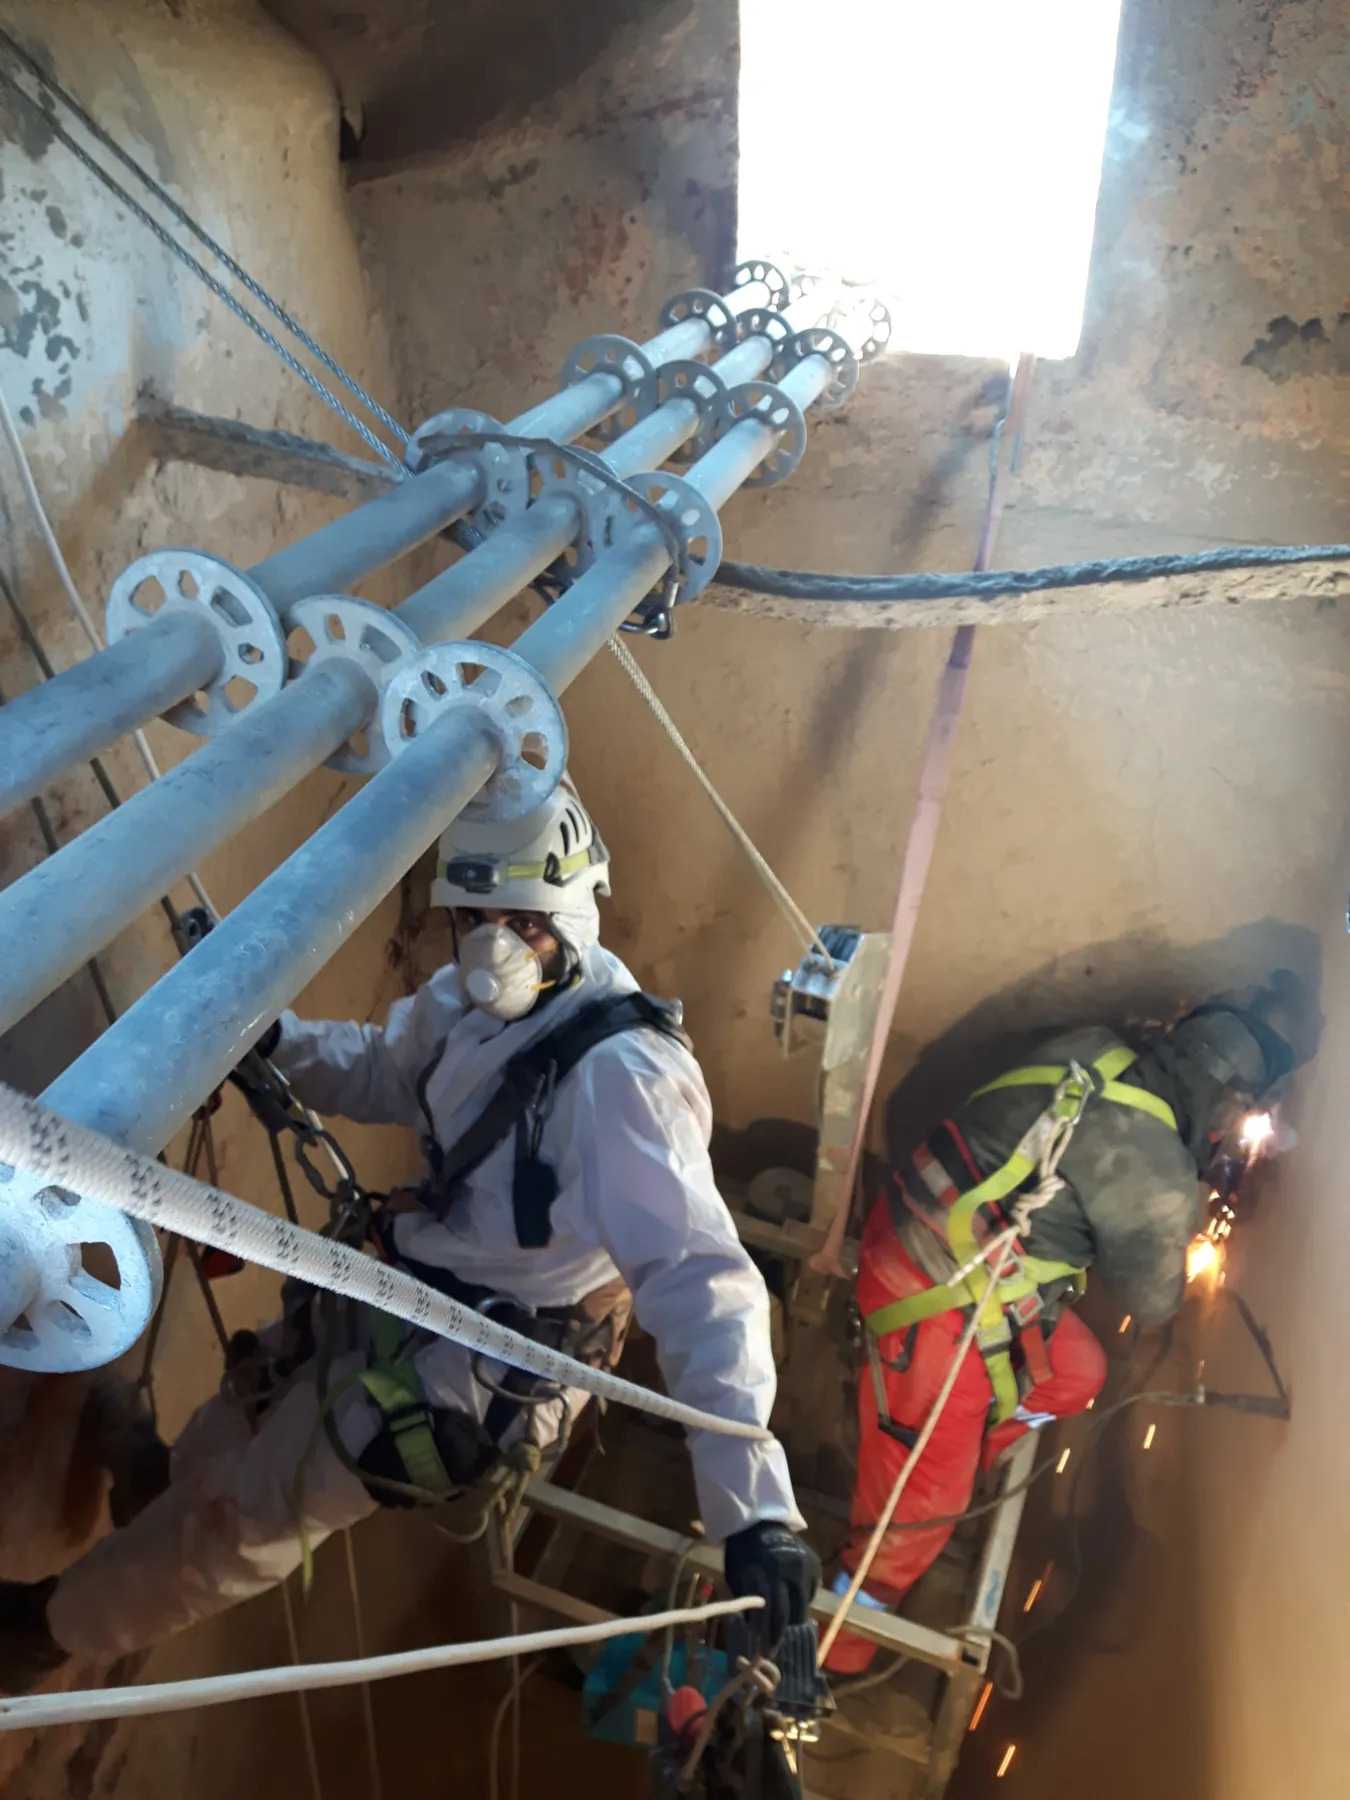
- Arrêt de fissures, soudures d’étanchéité et soudage de tôles de doublage et de raidisseurs extérieurs sur les zones amincies
Résultat
Les perforations et les joints ouverts ont été colmatés et la virole renforcée, mettant fin aux entrées d’air parasite et rétablissant un tirage stable du four, sans arrêter le four et avec zéro accident avec arrêt. Voir nos services CND et l’inspection de la tour du préchauffeur associée.
Reportage photo